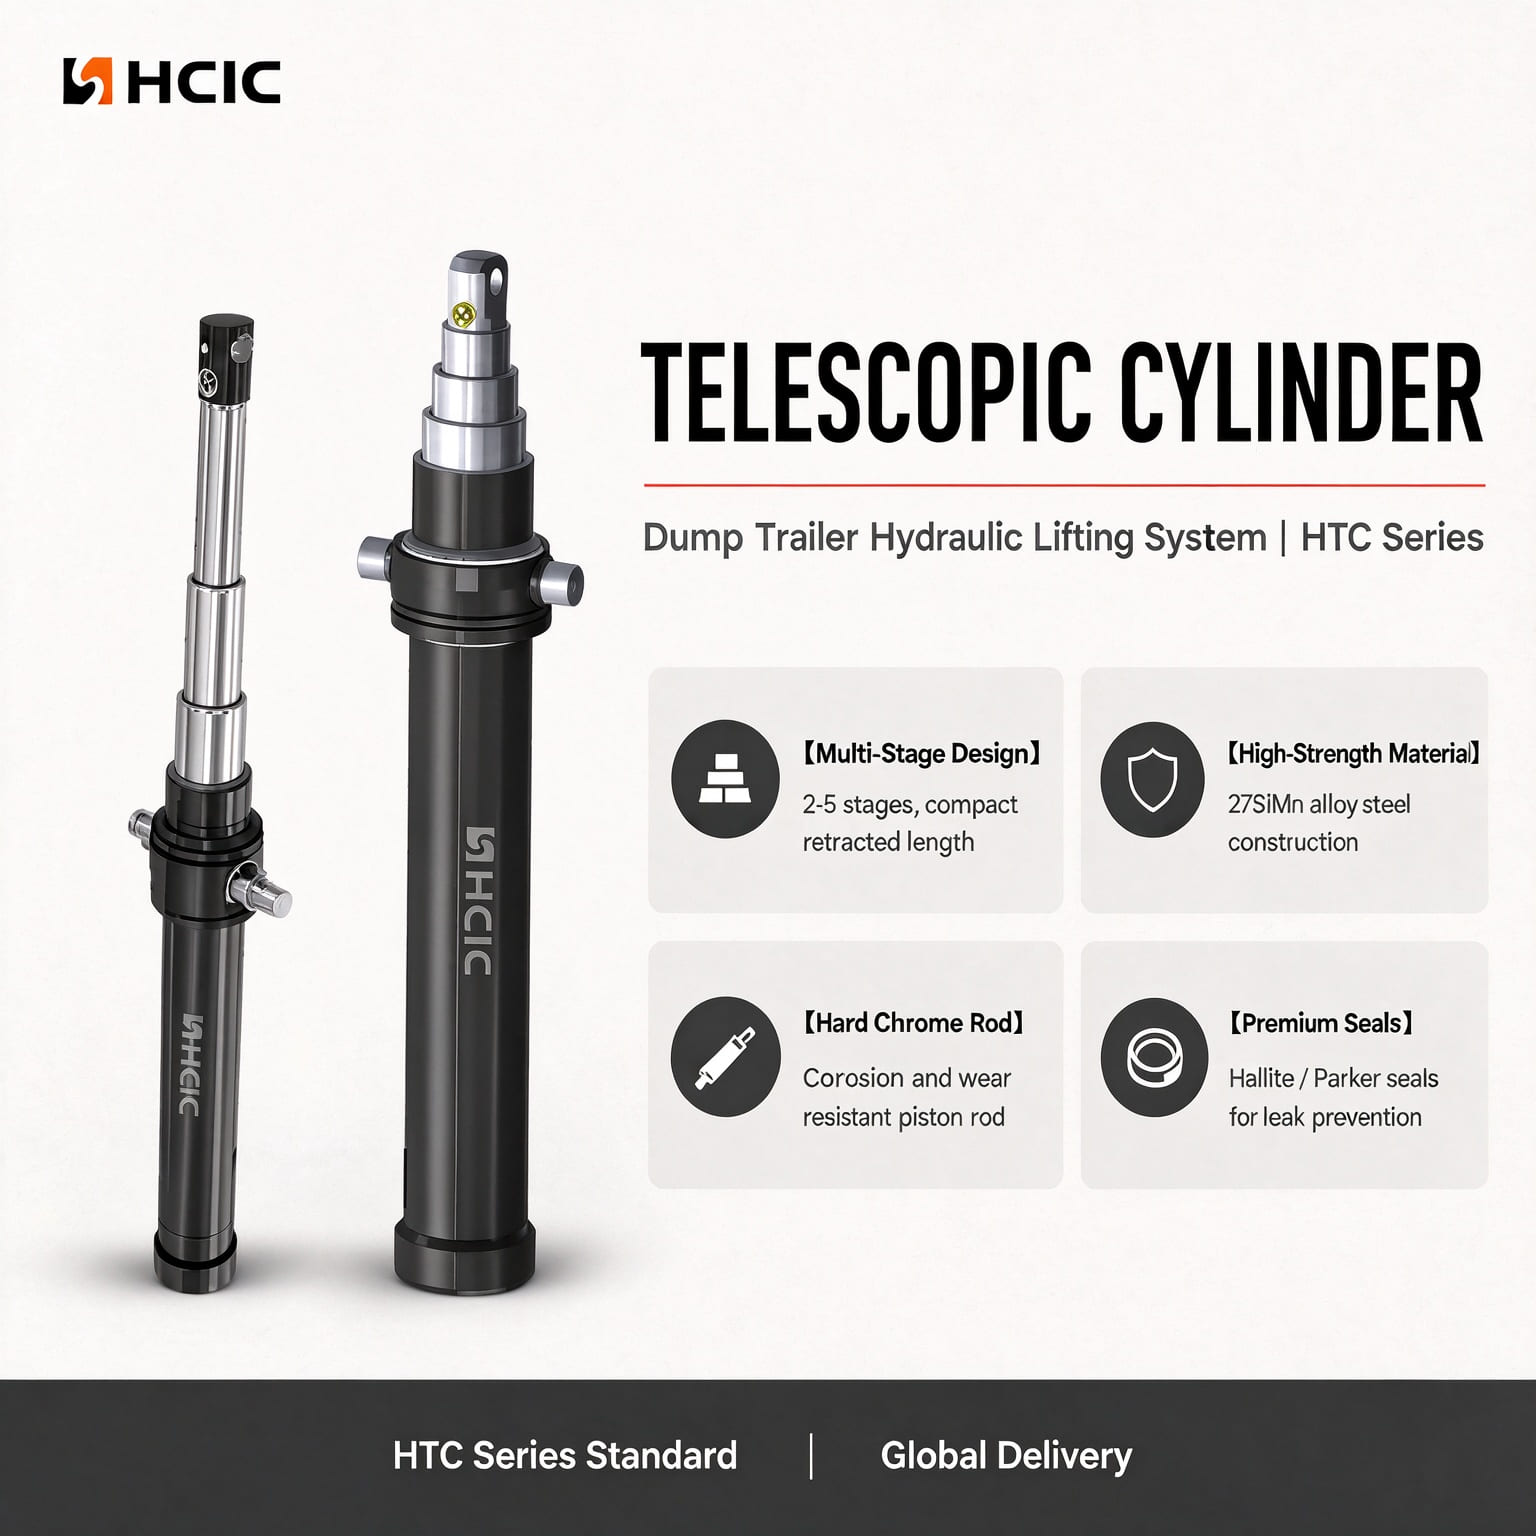
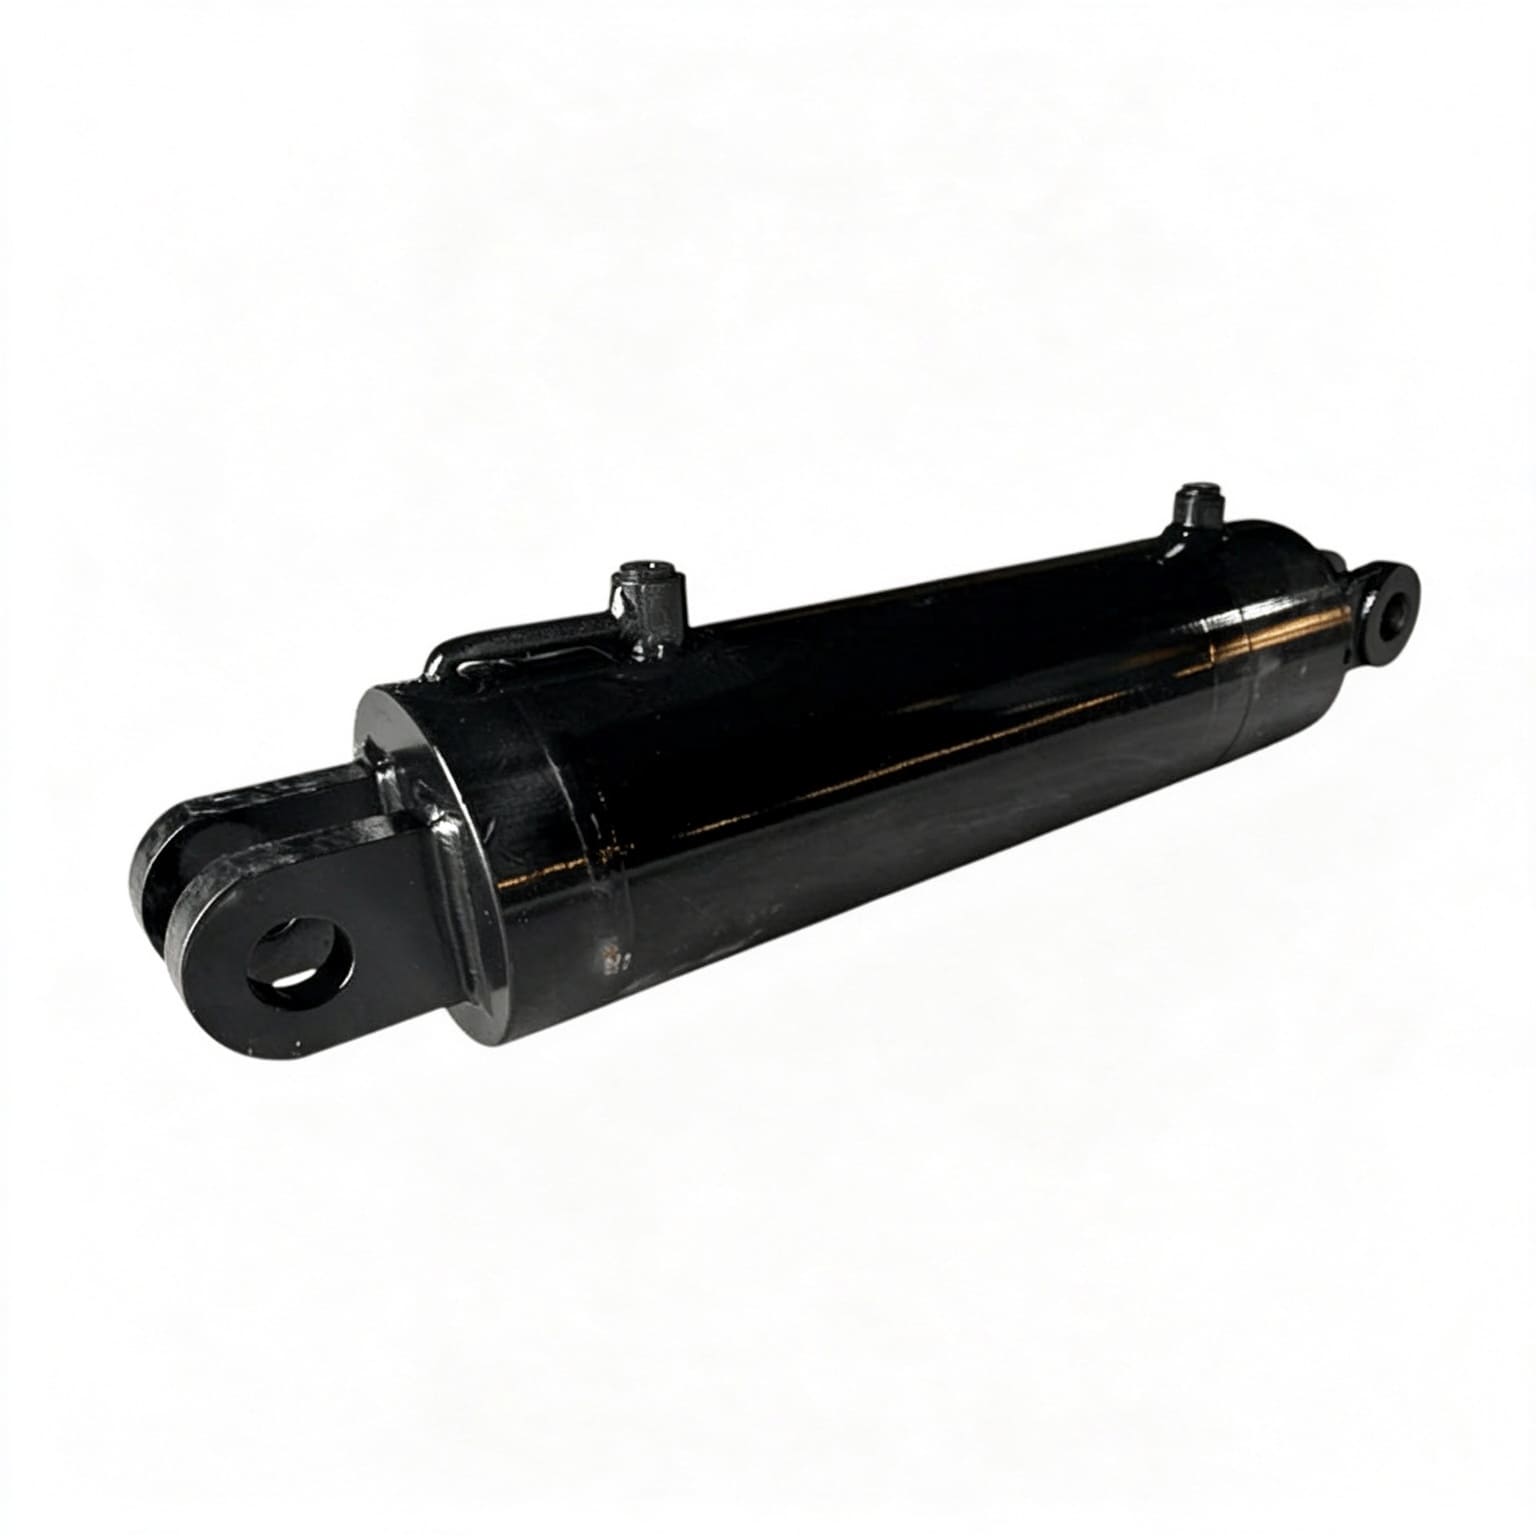
Dla producentów maszyn komercyjnych i operatorów flot hydraulicznych nieprzetestowany cylinder stanowi poważne ryzyko. Mikroskopijna porowatość odlewów w stalowych zaślepkach końcowych, niepełne wtopienie rdzenia w spawanych złączach beczek lub drobne wyszczerbienia wargi uszczelki podczas montażu fabrycznego nie mogą zostać wykryte podczas statycznych inspekcji przy zerowym ciśnieniu.
Po zainstalowaniu na 30-tonowej koparce mobilnej lub przemysłowej prasie do formowania pod ciśnieniem 350 barów niezweryfikowany cylinder poddany szczytowym skokom ciśnienia dynamicznego ulegnie katastrofalnemu pęknięciu szwu w cylindrze, zerwaniu gwintu dławika pręta lub gwałtownemu zewnętrznemu wytryskowi płynu.
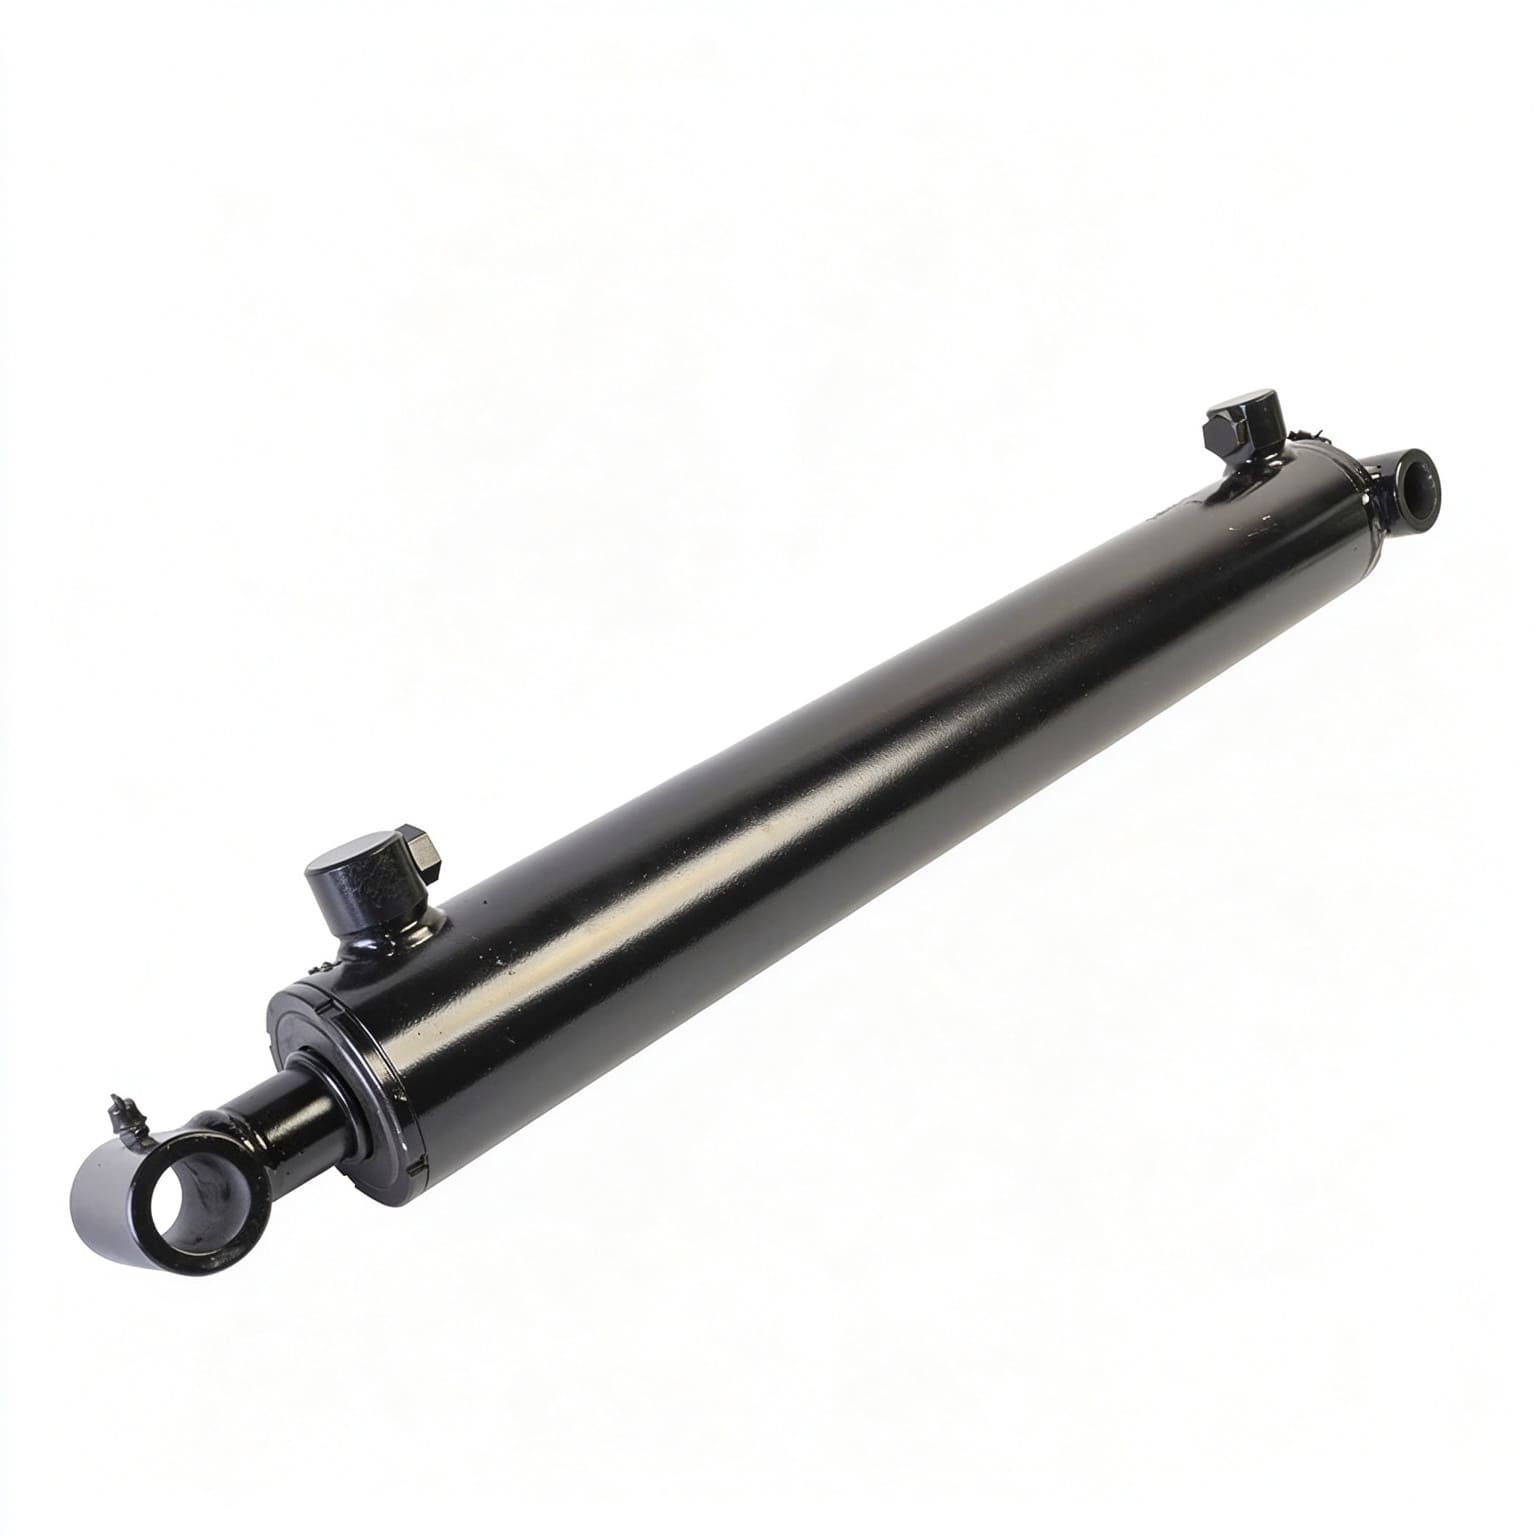
Wykonywanie aznormalizowany cylinder hydraulicznyProcedura testu hydrostatycznego w kontrolowanych warunkach fabrycznych potwierdza integralność konstrukcji przed dostawą. Zwiększając ciśnienie w komorze płynu do wartości 1,5-krotności znamionowego ciśnienia roboczego (150% wskaźnika dowodu), inżynierowie ds. jakości weryfikują trzy niepodlegające negocjacjom wartości bazowe:
1. Margines wydajności materiału:Sprawdza, czy beczki ze stali stopowej bez szwu, kute zaślepki końcowe i spoiny mocujące nie ulegają trwałemu odkształceniu plastycznemu.
2. Dynamiczne uszczelnienie dławnicy:Potwierdza, że główne pierścienie U, uszczelki stopniowe z PTFE i pierścienie zapobiegające wyciskaniu z PEEK zapewniają dobre uszczelnienie bez wytłaczania szczeliny przy podwyższonych ciśnieniach.
3. Integralność wewnętrznego obejścia tłoka: Sprawdza zerowe obejście płynu między komorami korka i pręta przy pełnym obciążeniu mechanicznym.
| Przedmiot | Specyfikacja |
|---|---|
| Standard | Koperta ciśnieniowa testu hydrostatycznego ISO 10100 |
| Znamionowe ciśnienie robocze | 25,0 MPa (250 barów / 3625 PSI) |
| Wymóg mnożnika | Wymóg dowodu mnożnika 1,5x |
| Fabryczny test hydrostatyczny | 37,5 MPa (375 barów) |
| Czas trzymania | Min. 10–15 minut stałego zatrzymania |
| Cyfrowy limit spadku ciśnienia | < 0,05 bara (zero spadku) |
Międzynarodowe protokoły dotyczące jakości płynów określają rygorystyczne czasy przetrzymywania i progi akceptacji dla nowych i regenerowanych cylindrów:
| Standard testowania | Standardowy zakres | Obowiązkowy współczynnik ciśnienia próbnego | Minimalny czas przebywania | Dopuszczalny wyciek zewnętrzny |
|---|---|---|---|---|
| ISO 10100:2020 | Moc płynu hydraulicznego — Cylindry — Testy odbiorcze | 1,5× Znamionowe ciśnienie robocze | 10 do 15 minut | Zero kropli (0 ml/min) |
| NFPA/T2.6.1 R2 | Standard testu utrzymywania ciśnienia cieczy | 1,5× do 2,0× Ciśnienie robocze | Minimum 10 minut | Zero zniekształceń strukturalnych |
| DIN24554 | Siłowniki hydrauliczne serii Compact 160 bar | 1,5 × ciśnienie znamionowe (240 barów) | 5 do 10 minut | Zero płaczu przy gruczole |
| EN ISO 4413 | Ogólne zasady i wymagania bezpieczeństwa dotyczące systemów | Wartość bazowa współczynnika bezpieczeństwa rozrywającego 2,5× | Pełny funkcjonalny test udaru | Całkowita kontrola ciśnienia |
Technicy ds. zapewnienia jakości powinni wykonaćcylinder hydraulicznyprocedura testu hydrostatycznego z wykorzystaniem tego 5-etapowego procesu warsztatowego:
| Scena | Przedmiot testowy | Parametr |
|---|---|---|
| 1 | Odpowietrzanie pod niskim ciśnieniem | < 1,0 MPa |
| 2 | Pełny skok rowerowy | 3 cykle przy przepływie znamionowym |
| 3 | Mocowanie zabezpieczające Cap-End | 1,5x ciśnienie przez 10 min |
| 4 | Trwałość końcówki drążka | 1,5x ciśnienie przez 10 min |
| 5 | Audyt spadku ciśnienia w przetworniku cyfrowym | — |
Powietrze uwięzione wewnątrz cylindra działa jak sprężyna pneumatyczna, magazynując niebezpieczną sprężoną energię i zniekształcając odczyty przetwornika ciśnienia.
Zamontuj cylinder poziomo na stanowisku testowym, z otworami olejowymi skierowanymi do góry.
Przepuszczać czysty płyn mineralny ISO VG 46 przez oba przyłącza pod niskim ciśnieniem (< 1,0 MPa), jednocześnie odkręcając śruby odpowietrzające, aż do ciągłego wypłukiwania czystego płynu pozbawionego pęcherzyków.
Trzykrotnie przełącz tłoczysko cylindra do pełnego wysunięcia i pełnego wsunięcia przy przepływie znamionowym, aby sprawdzić wyrównanie dławika, sprawdzić połączenie mechaniczne i upewnić się, że wypustki poduszki wewnętrznej gładko się zazębiają.
1. Całkowicie dociśnij tłok do pokrywy cylindra.
2. Powoli zwiększaj ciśnienie za pomocą proporcjonalnej wysokociśnieniowej pompy wzmacniającej, aż do osiągnięcia 1,5 × znamionowego ciśnienia roboczego (np. 37,5 MPa dla butli 25,0 MPa).
3. Zablokować hydrauliczny zawór odcinający i utrzymywać ciśnienie statyczne przez co najmniej 10 minut.
4. Powtórz tę samą procedurę dla komory cofania końcówki drążka.
Podłącz cyfrowy przetwornik ciśnienia o rozdzielczości 0,01 bara. W ciągu 10-minutowego okna wstrzymania:
Spadek ciśnienia przekraczający 0,5 bara oznacza albo chłodzenie płynu termicznego, obejście uszczelki mikroskopowej, albo nieszczelność kolektora obwodu testowego.
Sprawdź otwarty przeciwległy port za pomocą zlewki optycznej: zgodnie z normami ISO 10100 klasa 1 dopuszczalne są zerowe krople oleju obejściowego.
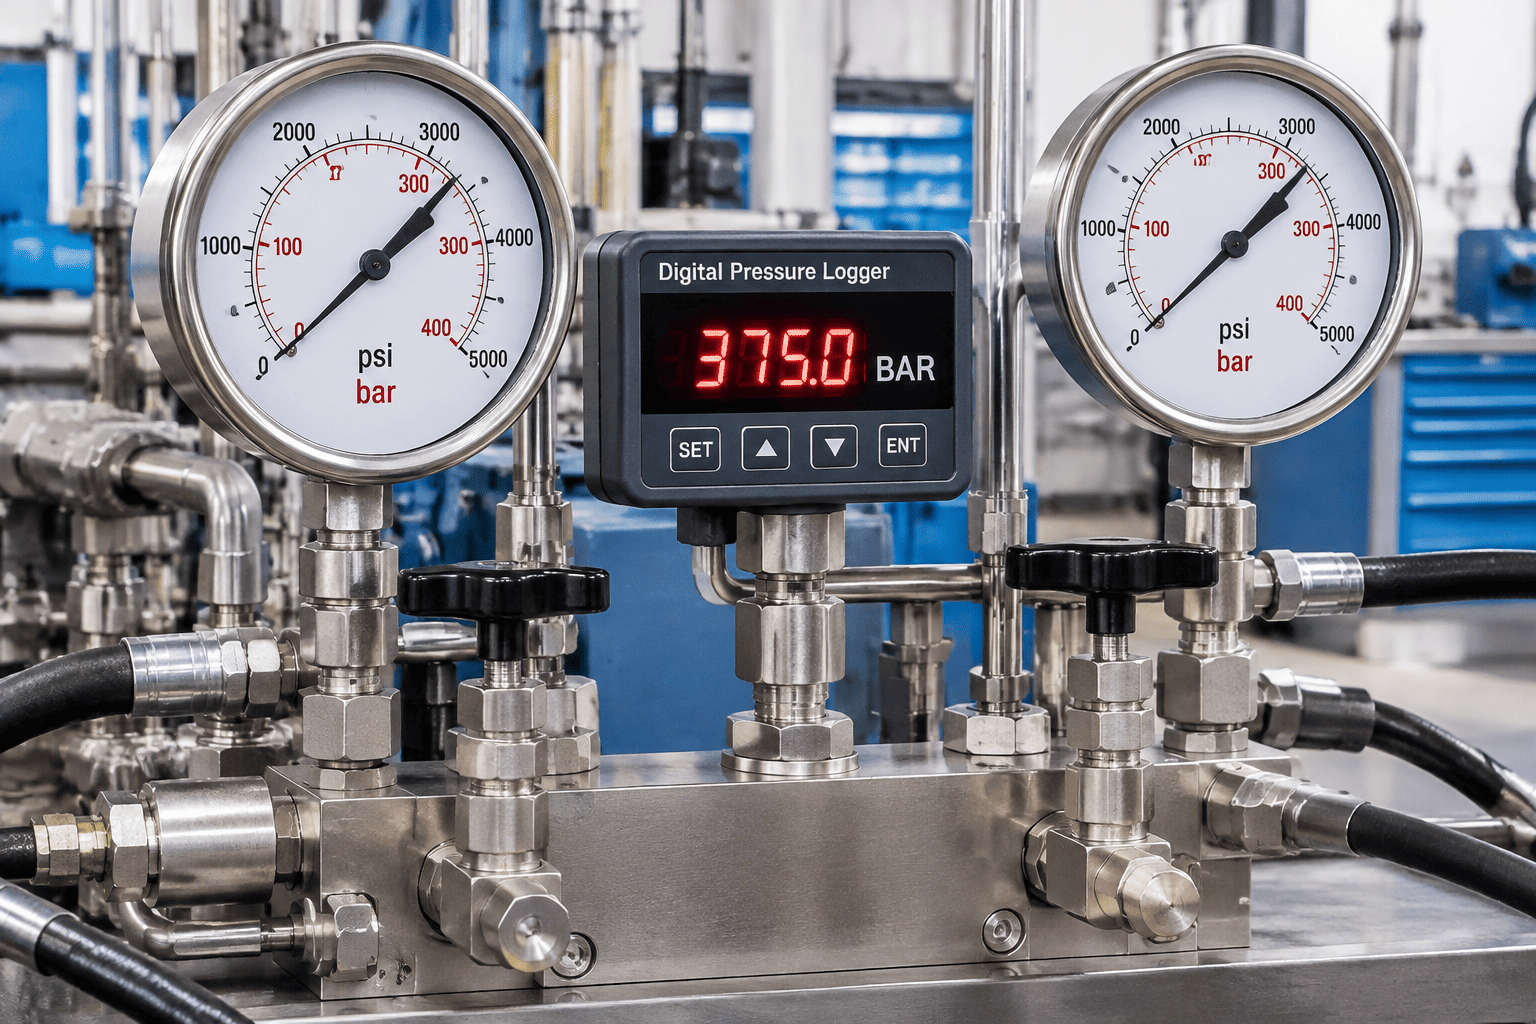
Testowanie cylindrów hydraulicznych pod ciśnieniem od 350 do 500 barów wymaga ekstremalnie zmagazynowanej energii mechanicznej:
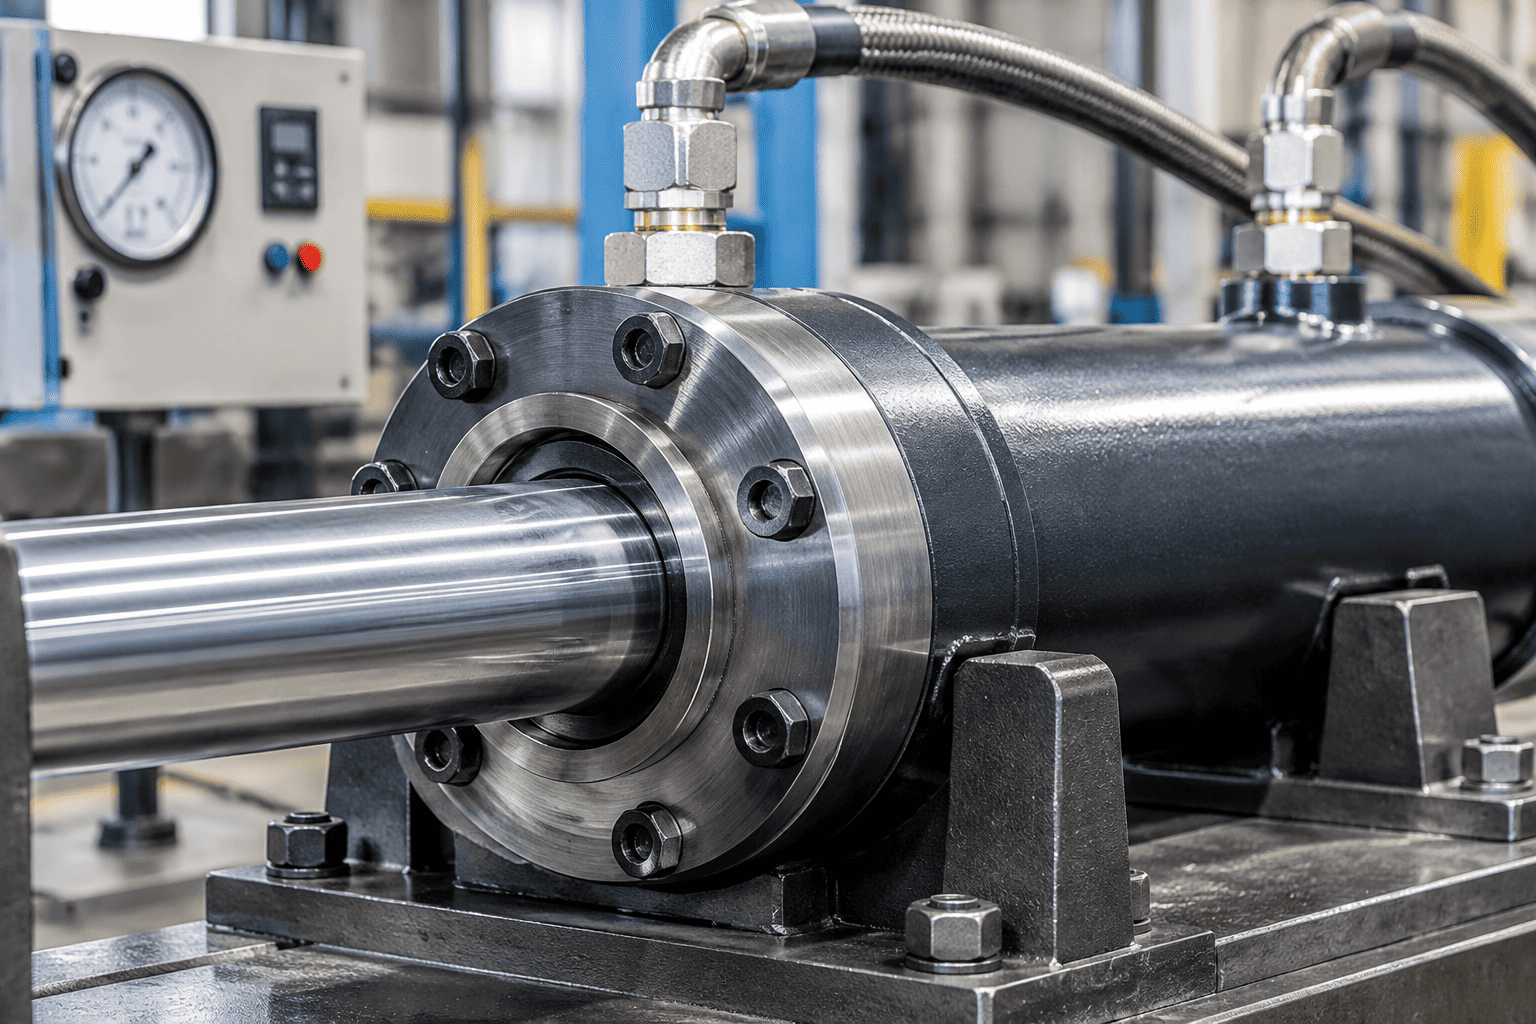
W HCIC eliminujemy ryzyko związane z jakością, poddając każdą niestandardową i standardową butlę rygorystycznym testomcylinder hydraulicznyprocedura testu hydrostatycznego przed pakowaniem:
100% serializowane śledzenie QR: Indywidualne cyfrowe wykresy spadku ciśnienia i dzienniki testów są grawerowane laserowo za pomocą kodów QR bezpośrednio na cylindrze.
Audyty osób trzecich: Certyfikowana dokumentacja inspekcji (EN 10204 3.1) i testy wideo na żywo przed wysyłką dostępne dla kupujących w Europie i Ameryce Północnej.
Pełna gwarancja ciśnienia roboczego: 1,5-krotna weryfikacja ciśnienia roboczego zapewnia zerową wydajność w ciężkich operacjach górniczych, budowlanych i morskich.