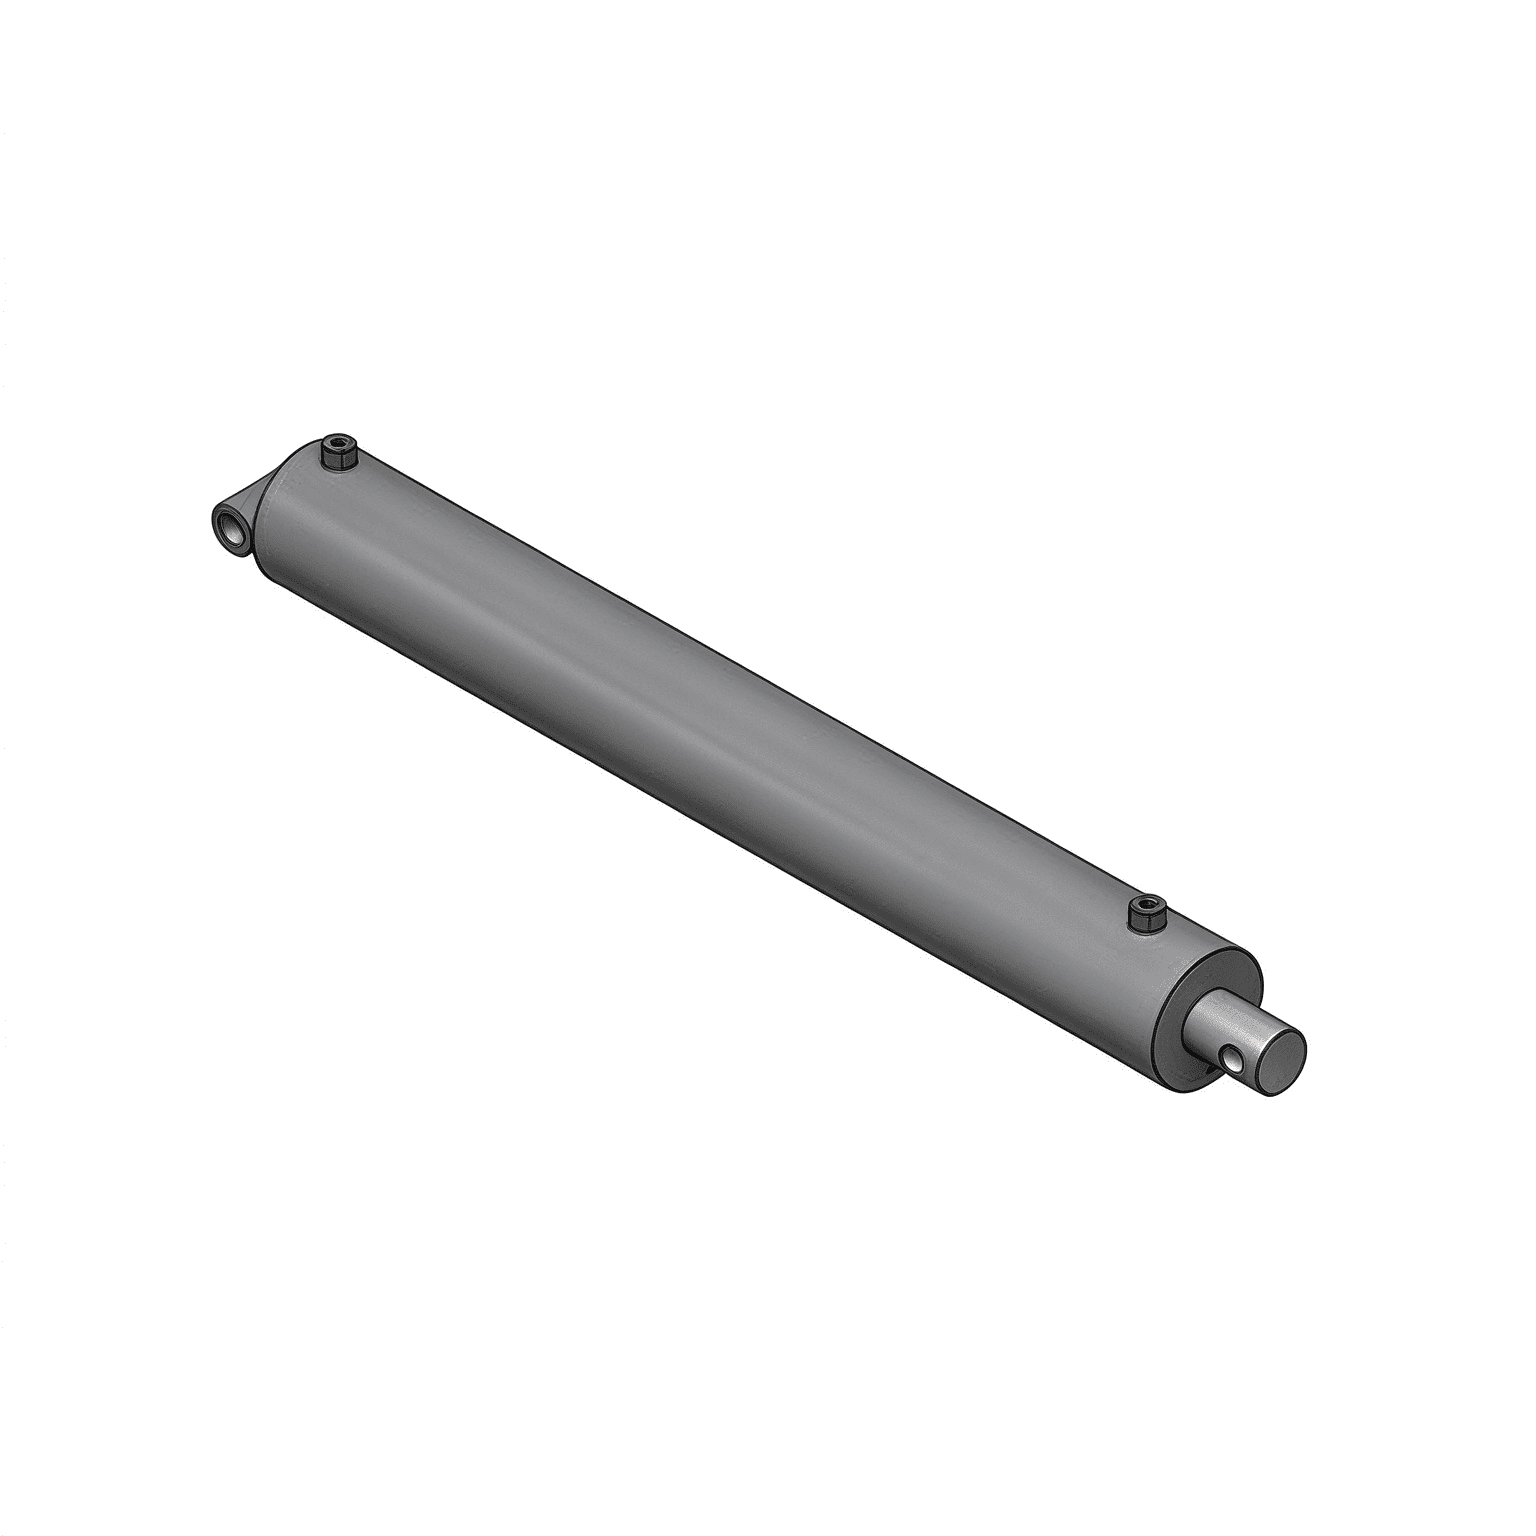
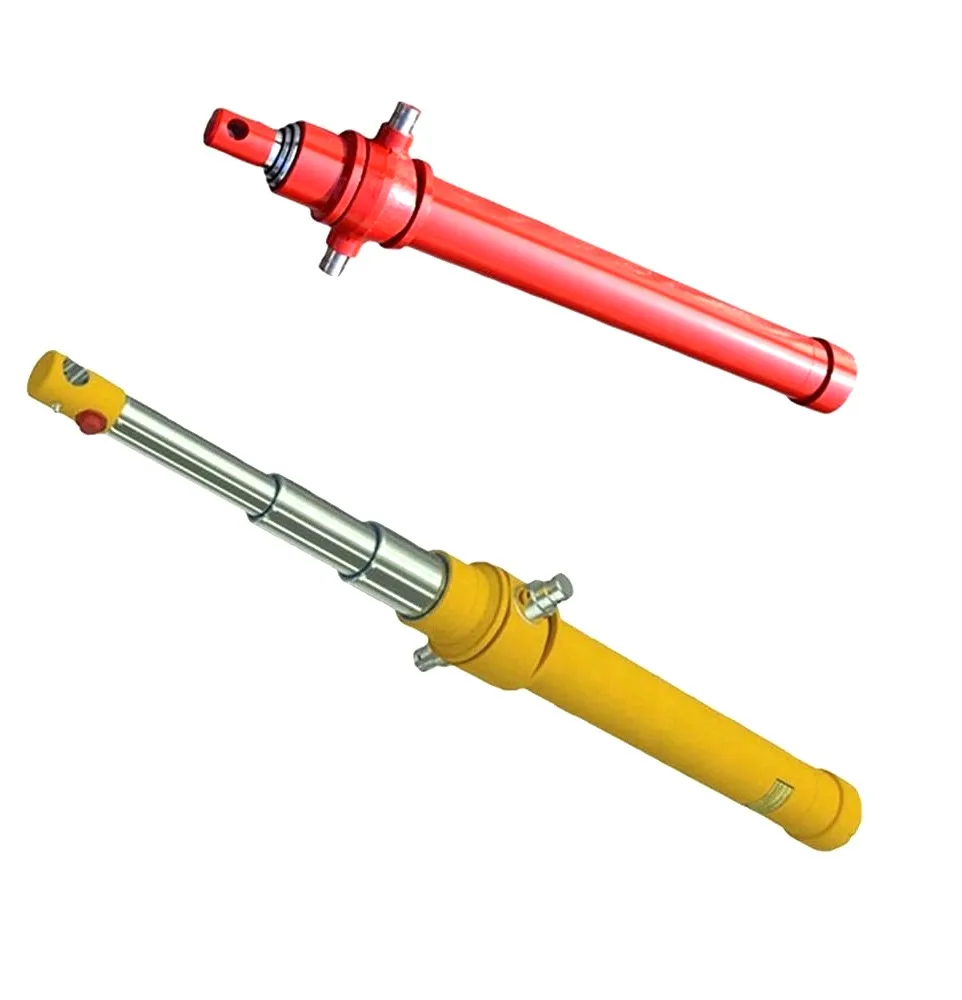

HCIC wiodący światowy producent wyrobów niestandardowychcylindry hydraulicznei jednostek napędowych od 1998 r., ogłosiła dzisiaj formalne uruchomienie swojej nowej, wartej wiele milionów dolarów linii produkcyjnej do automatycznego wycinania i nagniatania wałków CNC (SRB).
Ta zaawansowana instalacja do obróbki ciężkiej, zainstalowana w głównym zakładzie produkcyjnym hydrauliki HCIC, została zaprojektowana specjalnie do wykańczania głębokich otworów bezszwowych stalowych cylindrów. Zakład może przetwarzać rury o średnicach wewnętrznych od Ø50 mm do Ø400 mm (1,97” do 15,75”) i długościach roboczych w jednym przejściu do 12 metrów (39,4 stopy), co znacznie poszerza zakres produkcyjny HCIC w zakresie cylindrów górniczych, dźwigowych, morskich, teleskopowych o długim skoku i ciężkich cylindrów przemysłowych.
| Proces obróbki | Połączone jednoprzebiegowe wycinanie CNC i polerowanie rolkowe |
|---|---|
| Zakres średnicy wewnętrznej rury (otwór). | Ø50 mm do Ø400 mm (1,97" do 15,75") |
| Maksymalna długość skoku w jednym przejściu | Do 12 000 mm (12,0 m / 39,4 stóp) |
| Osiągnięta chropowatość powierzchni (Ra) | Ra 0,08 do 0,20 μm (3,2 do 8,0 mikrocala) |
| Standard tolerancji otworu | Klasa wymiarowa otworu o wysokiej precyzji ISO H8 / H9 |
| Możliwości materiału rury | Stale stopowe St52-3, E355, 27SiMn, 4140, Q355JR |
| Integracja kontroli jakości | Wbudowany ultradźwiękowy miernik grubości i wielopunktowy miernik powietrza |
Przez dziesięcioleciacylinder hydraulicznyprodukcja opierała się na wieloetapowym wytaczaniu zgrubnym, a następnie wieloprzebiegowym honowaniu kamienia ściernego. Tradycyjne honowanie jest funkcjonalne, ale jest powolne, generuje duże ilości odpadów eksploatacyjnych i może pozostawić mikroskopijne mikrorowki w kształcie krzyża, które przyspieszają zużycie uszczelki elastomerowej.
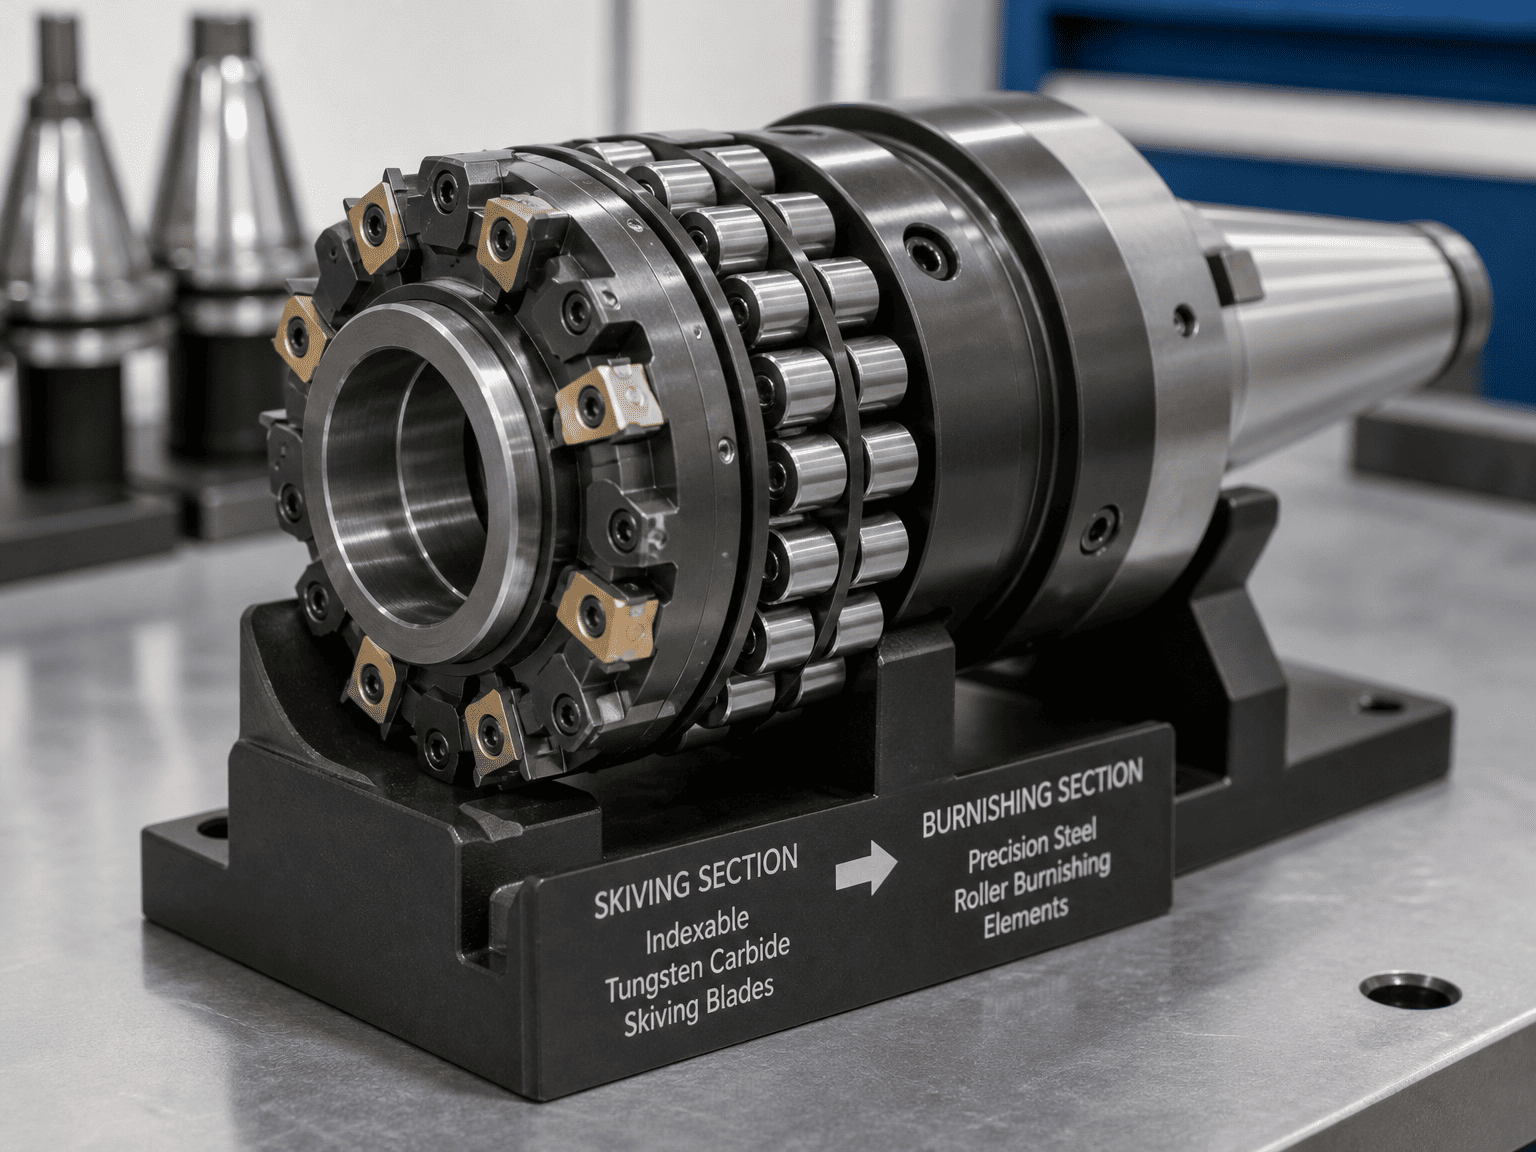
Zautomatyzowana linia cylindrów dogniatających CNC firmy HCIC zastępuje te sekwencyjne operacje pojedynczym, ciągłym przejściem o wysokiej wydajności:
Podczas operacji precyzyjne wkładki z węglików spiekanych usuwają bicie i zbieżność surowej rury. Tuż za głowicą tnącą rolki ze stali hartowanej wywierają silny nacisk promieniowy na ściankę otworu. To mechaniczne odkształcenie plastyczne spłaszcza mikroskopijne wzniesienia metalu w doliny, tworząc ultra gładką, lustrzaną powierzchnię ($Ra \le 0,15\text{ }\mu\text{m}$), która radykalnie zmniejsza tarcie uszczelnienia i zapobiega mikrotarciu.
W przeciwieństwie do procesów cięcia lub szlifowania, które wprowadzają szczątkowe naprężenia rozciągające na powierzchni, nagniatanie rolkowe powoduje głębokie naprężenia ściskające w ściance rury wewnętrznej. To hartowanie na zimno zwiększa twardość powierzchni o 15% do 30%, znacznie zwiększając odporność na pękanie zmęczeniowe pod wysokim ciśnieniem i wewnętrzne rozszerzanie lufy pod dużymi obciążeniami cyklicznymi.
Tradycyjne wiercenie głębokich otworów i honowanie 8-metrowej koparki o dużej wytrzymałości lub wielostopniowej lufy teleskopowej często wymagały od 4 do 6 godzin cyklu maszyny. Zautomatyzowana linia CNC SRB wykonuje tę samą rurę w czasie krótszym niż 25 minut, skracając całkowity czas realizacji partii cylindrów z typowego standardu branżowego wynoszącego od 6 do 8 tygodni do zaledwie 3 do 4 tygodni.
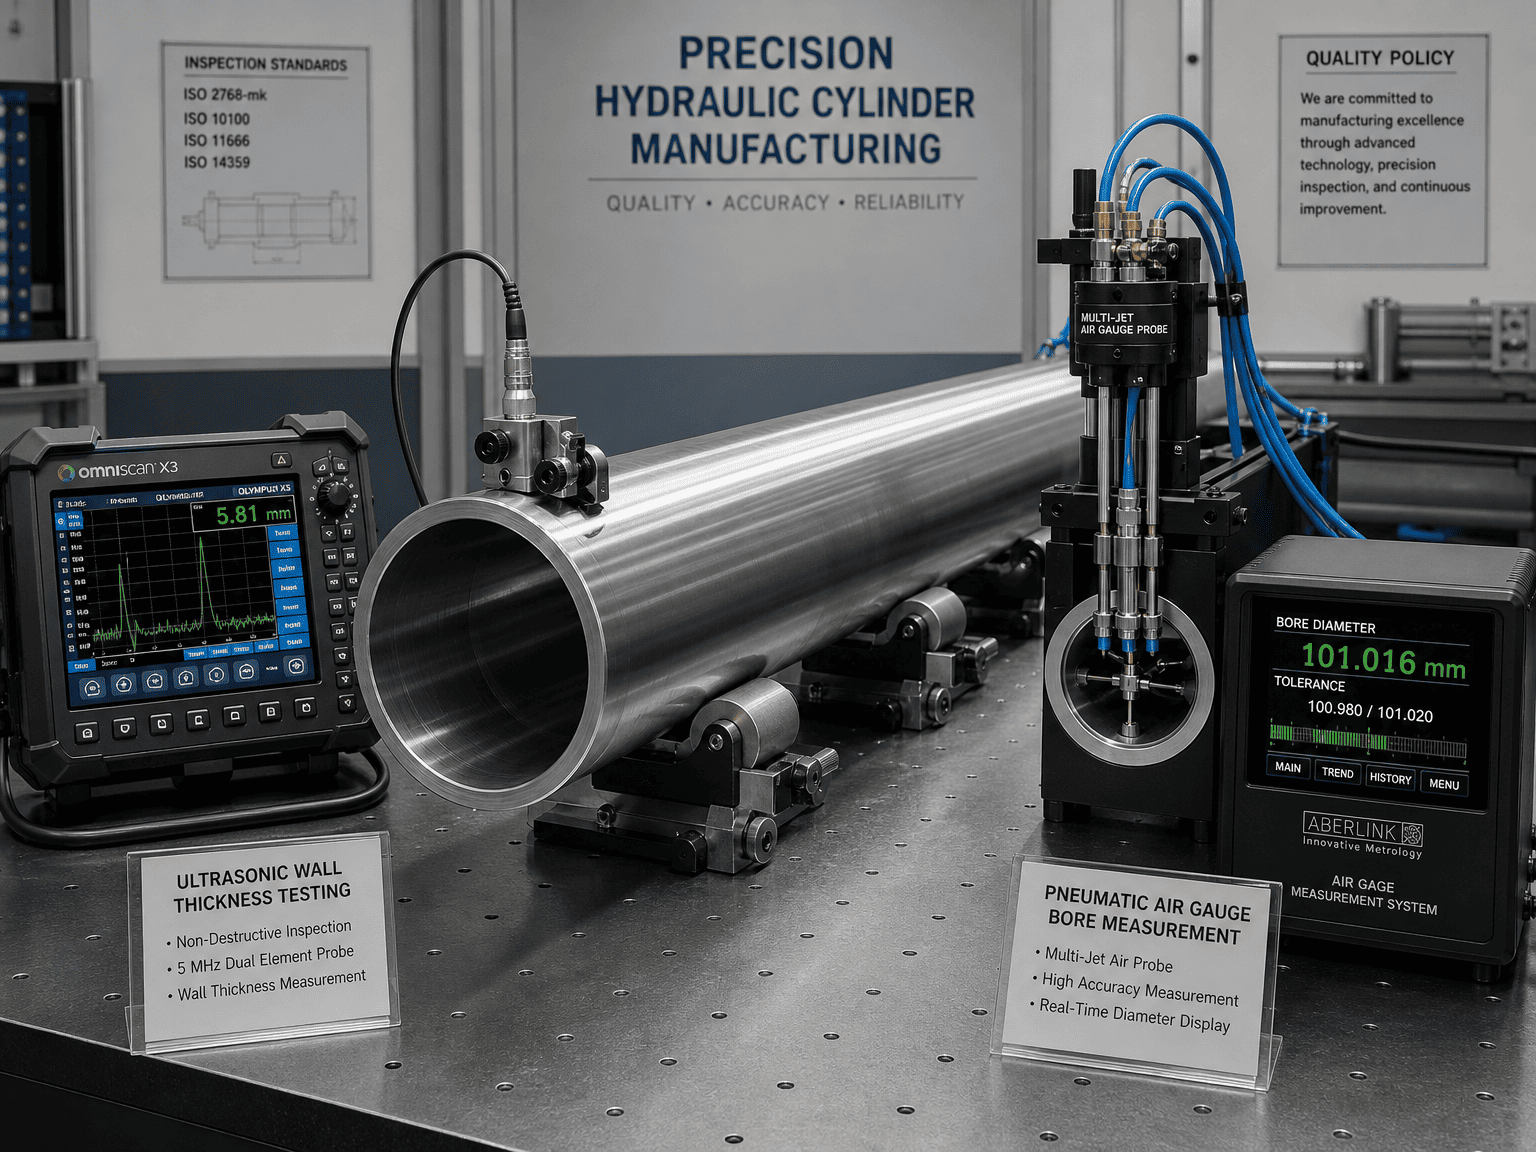
Aby zagwarantować dostawy bez wad na światowych rynkach eksportowych, nowa linia produkcyjna jest w pełni zintegrowana z ramami zarządzania jakością ISO 9001 firmy HCIC:
„Inwestowanie w światowej klasy infrastrukturę produkcyjną jest podstawą zaangażowania HCIC na rzecz naszych globalnych partnerów” – stwierdził David Song, dyrektor ds. inżynierii międzynarodowej w HCIC. „Wraz z uruchomieniem naszej linii cylindrów do nagniatania zautomatyzowanych rolek wygładzających CNC HCIC, zapewniamy północnoamerykańskim i europejskim producentom sprzętu OEM precyzję poziomu 1, dłuższą żywotność uszczelek i wiodące w branży prędkości dostaw dla siłowników hydraulicznych o dużej średnicy i długim skoku.”
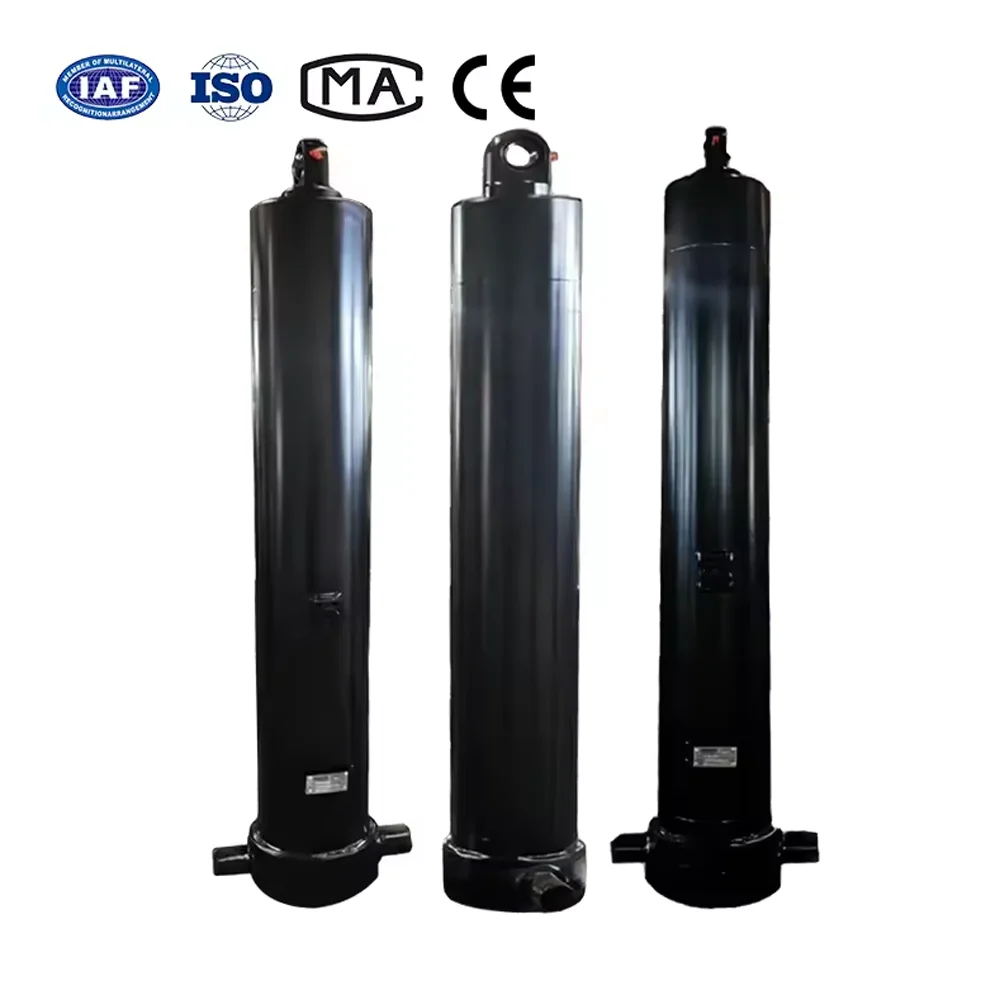
Zakład jest teraz w pełni operacyjny i produkuje wysokotonażowe cylindry teleskopowe do naczep wywrotek, cylindry do pakowarek do śmieci, cylindry wysięgników do dźwigów samojezdnych oraz niestandardowe cylindry z drążkami ściągającymi/spawane do ciężkich zastosowań przemysłowych.
Specyfikacje i tolerancje, o których mowa w tym ogłoszeniu, odzwierciedlają zatwierdzone parametry testów odbiorczych w zakładzie produkcyjnym HCIC w Jinan. Rysunki techniczne, certyfikaty testów materiałowych (MTR) i dokumentacja zgodności z normą ISO 9001 są dostarczane z każdą wysyłką produkcyjną.
Aby omówić produkcję cylindrów o dużej średnicy, niestandardowe specyfikacje OEM lub poprosić o modele inżynieryjne 3D STEP: