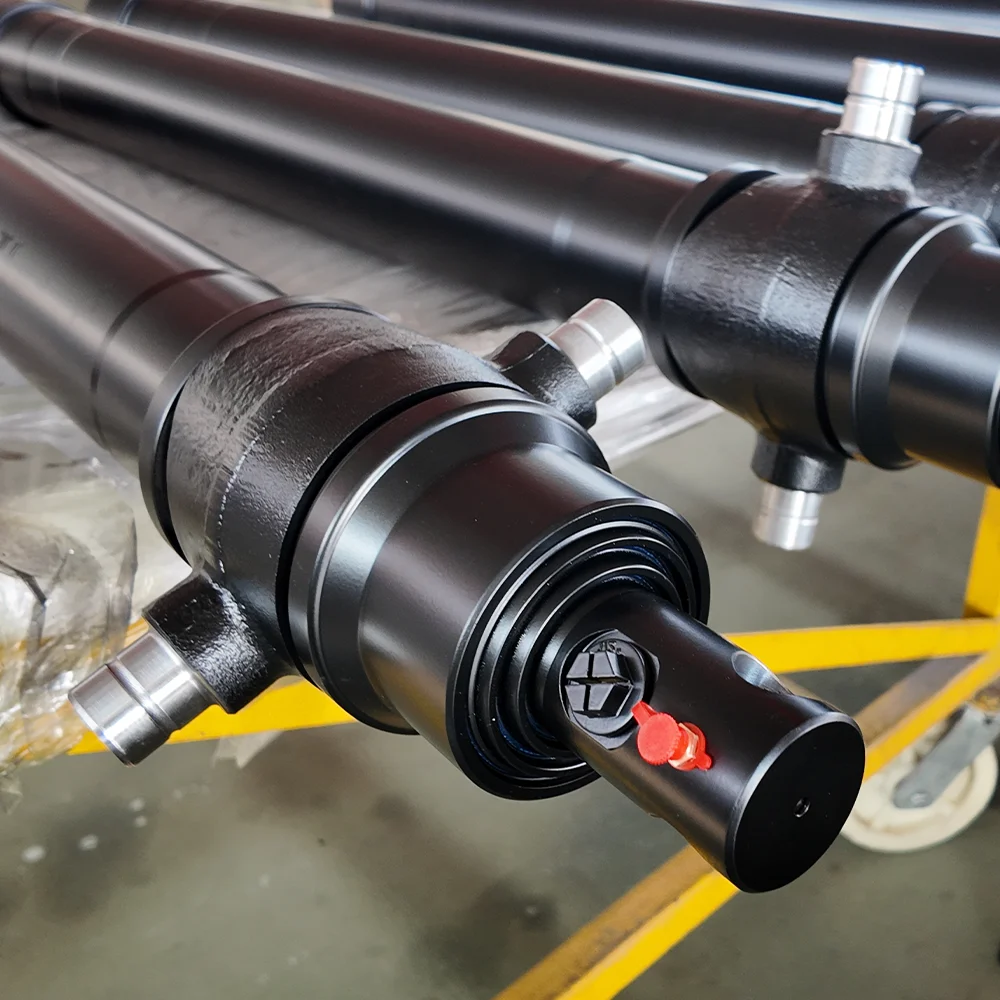
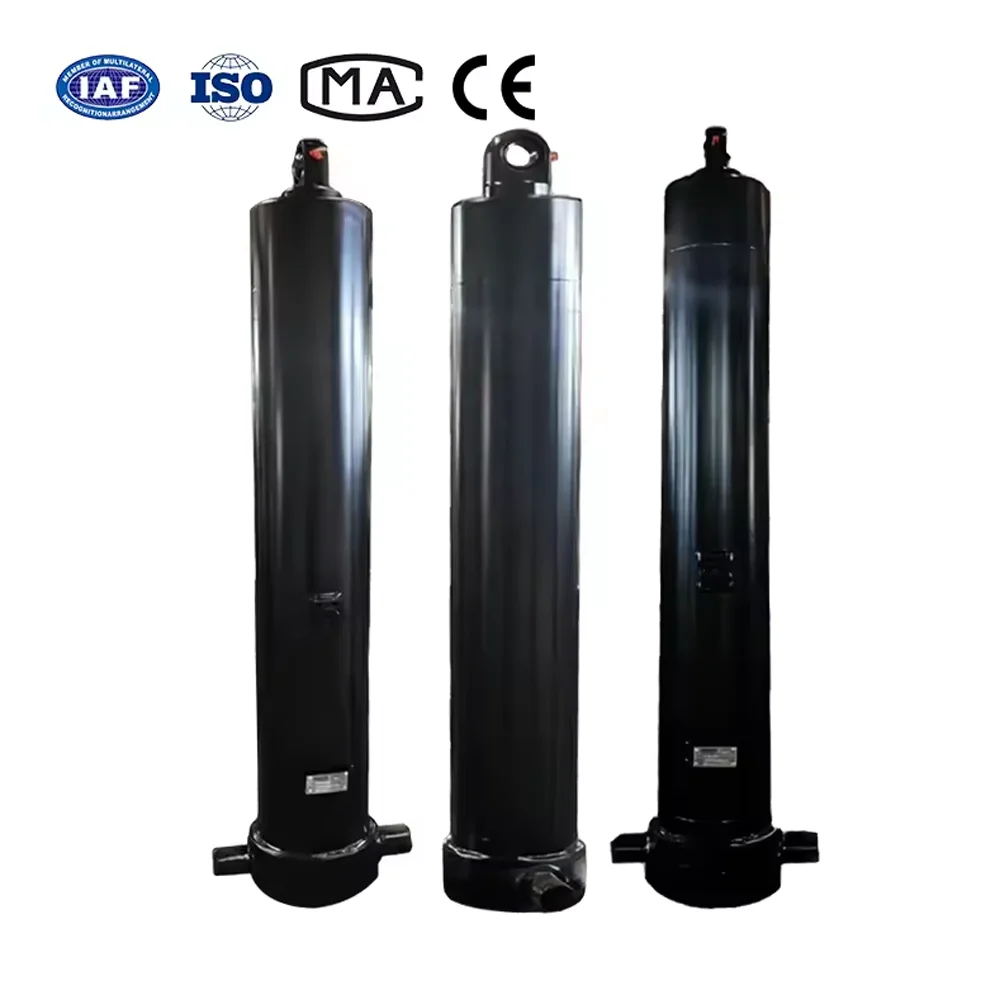
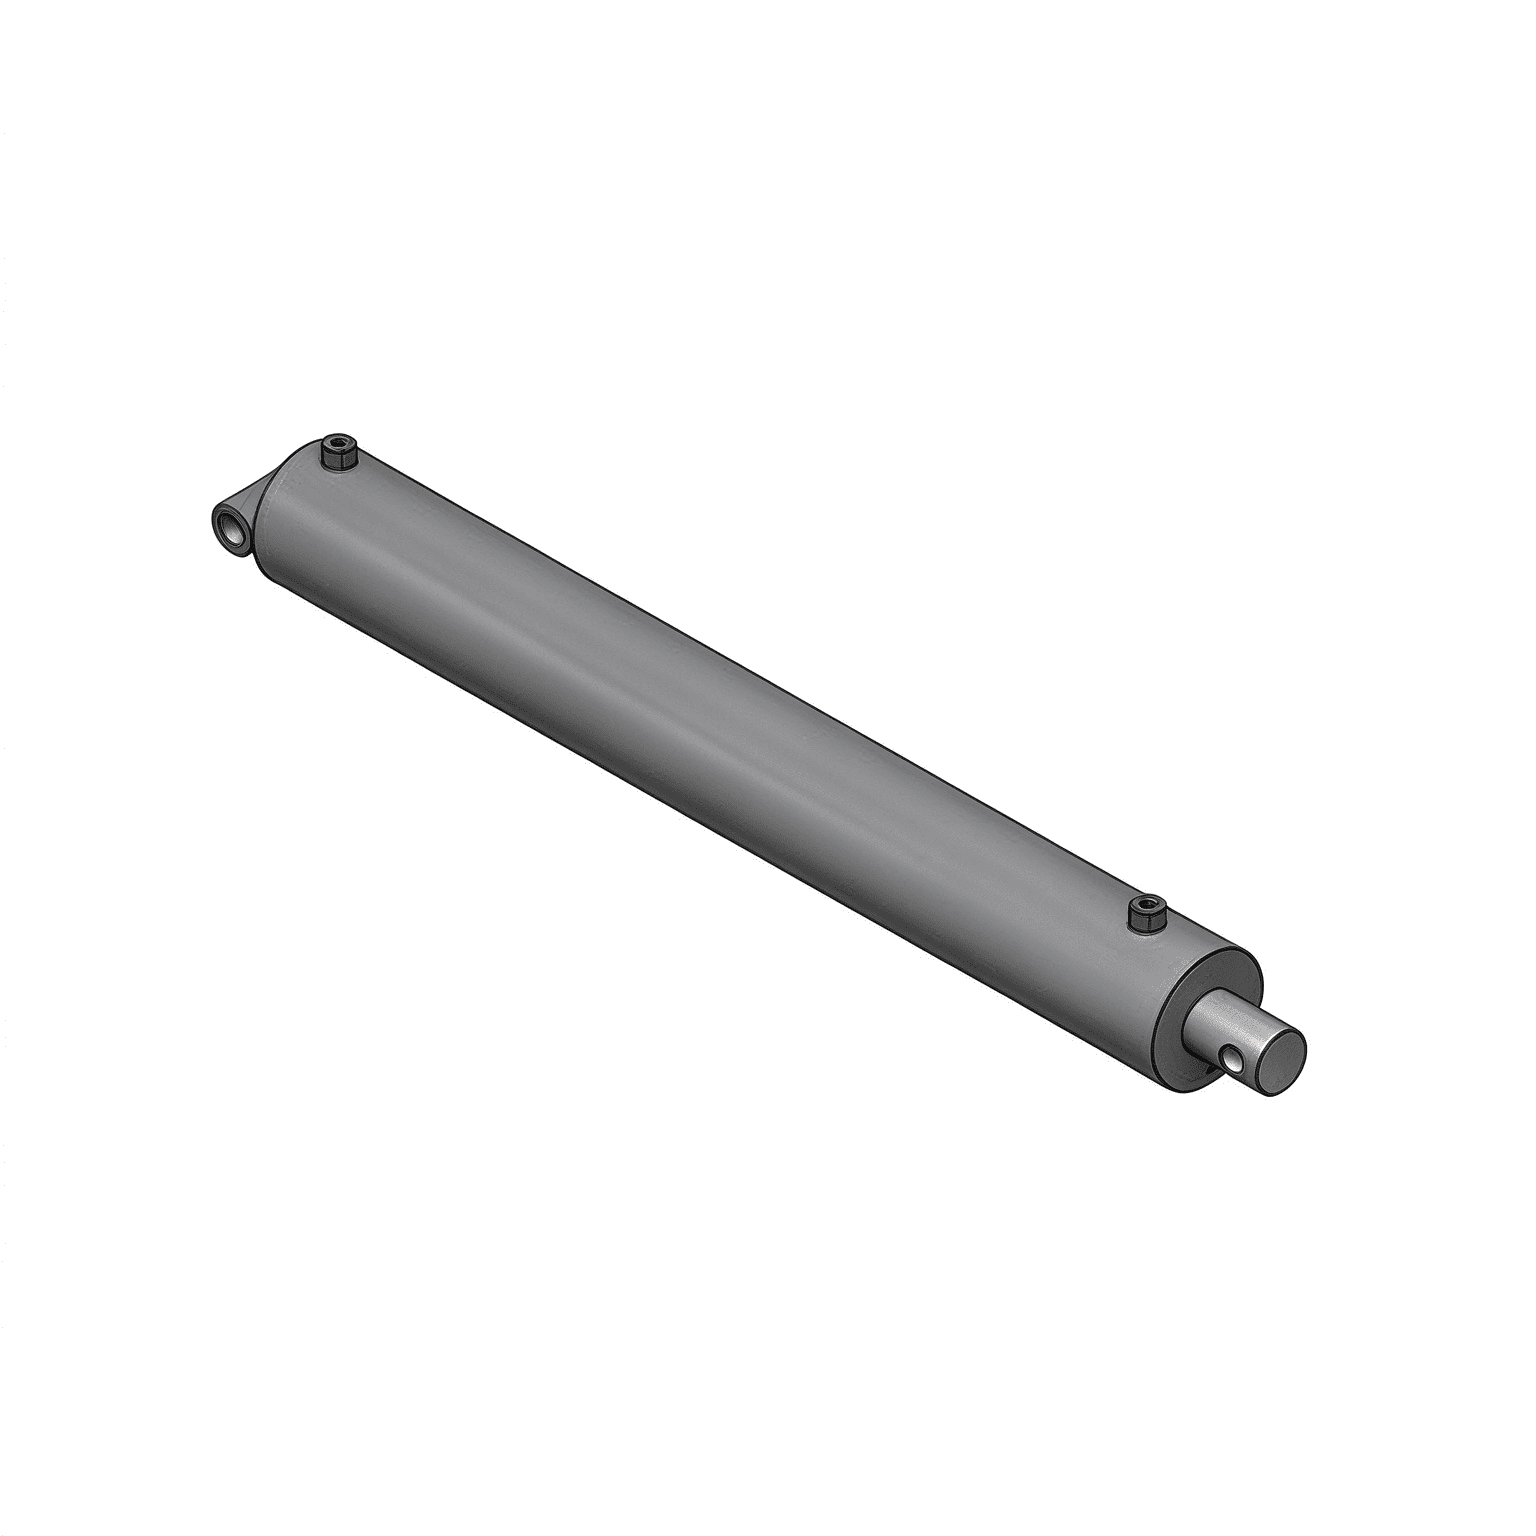
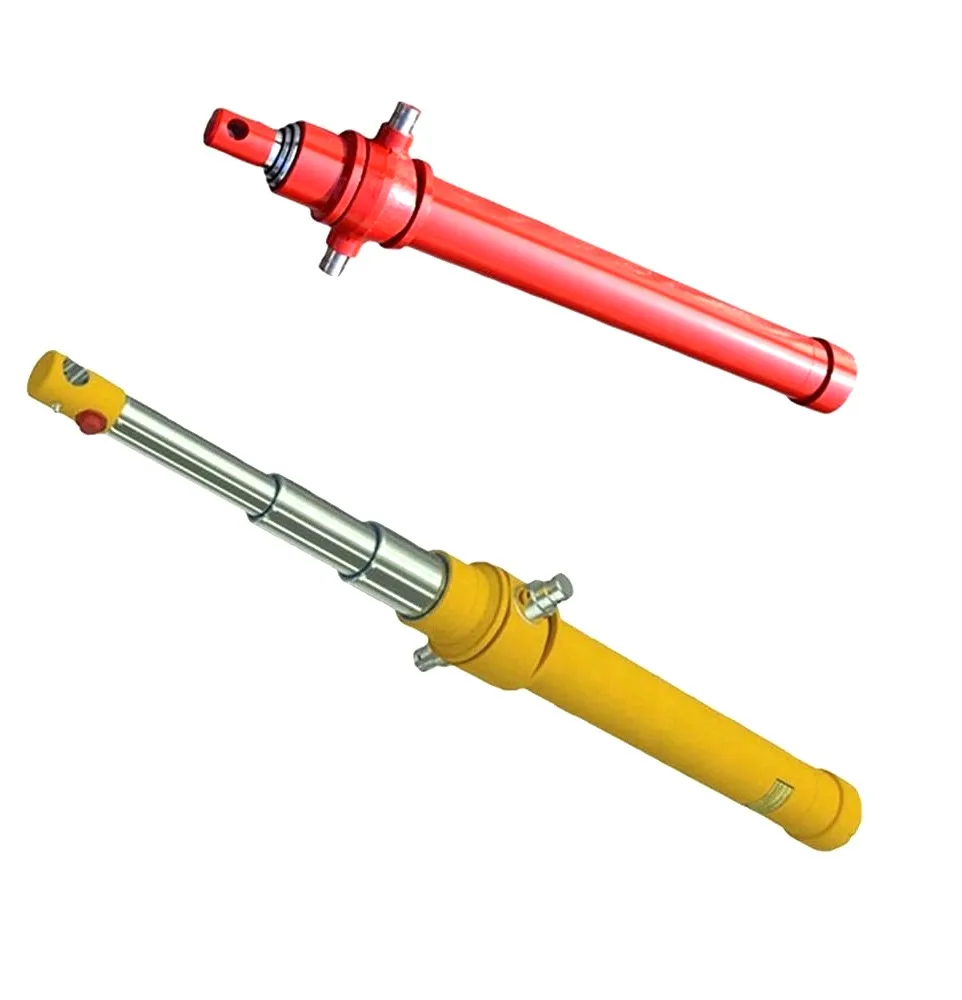
Gdycylindry hydraulicznenie powiedzie się, technicy terenowi instynktownie zaglądają do wnętrza lufy, sprawdzając uszczelki tłoków, chromowane tłoczysko i pierścienie wycieraczek. Jednak w przypadku maszyn mobilnych pracujących pod dużym obciążeniem, takich jak koparki, koparki górnicze, maszyny do pakowania śmieci i przegubowe ładowarki kołowe, aż do 40% nieplanowanych wymian cylindrów jest spowodowanych katastrofalną awarią mechaniczną w punktach obrotu mocowania: oczku pręta, uchwycie podstawy lub otworach sworzni czopowych.
Zamrożony, zatarty lub owalny sworzeń obrotowy blokuje połączenia przegubowe, wywołuje silne boczne momenty zginające na tłoczysku i przyspiesza wyciek dławika głowicy. W tym przewodniku inżynierskim szczegółowo opisano podstawową mechanikę zużycia szpilek, diagnostykę kryminalistyczną pozwalającą na odróżnienie zatarcia od korozji ciernej oraz wzorce metalurgiczne umożliwiające dobór tulei o dużej wytrzymałości i sworzni ze stopu hartowanego.
| Tryb awarii | Fizyczna przyczyna źródłowa | Podpis wizualny / dźwiękowy |
|---|---|---|
| Zatarcie kleju | Mikrospawanie metal-metal w wyniku utraty smarowania granicznego pod ekstremalnym naciskiem kontaktowym | Głębokie podłużne żłobienia na sworzniu; wysoki pisk podczas artykulacji; zajęta szpilka |
| Korozja cierna | Mikrooscylacje (<100 um) przerywające ochronną warstwę tlenku pod wpływem silnych wibracji | Drobny czerwonobrązowy proszek (kakao) lub czarny szlam wydobywający się z oczka szpilki; rowkowane mieszkania kontaktowe |
| Owalizacja otworu (wydłużenie oka) | Szczytowe pulsacyjne obciążenia udarowe przekraczające granicę plastyczności stali macierzystej w ciągu milionów cykli | Średnica otworu oczkowego rozciąga się od zaokrąglenia o > 0,5 mm; nadmierne stukanie mechaniczne podczas cofania |
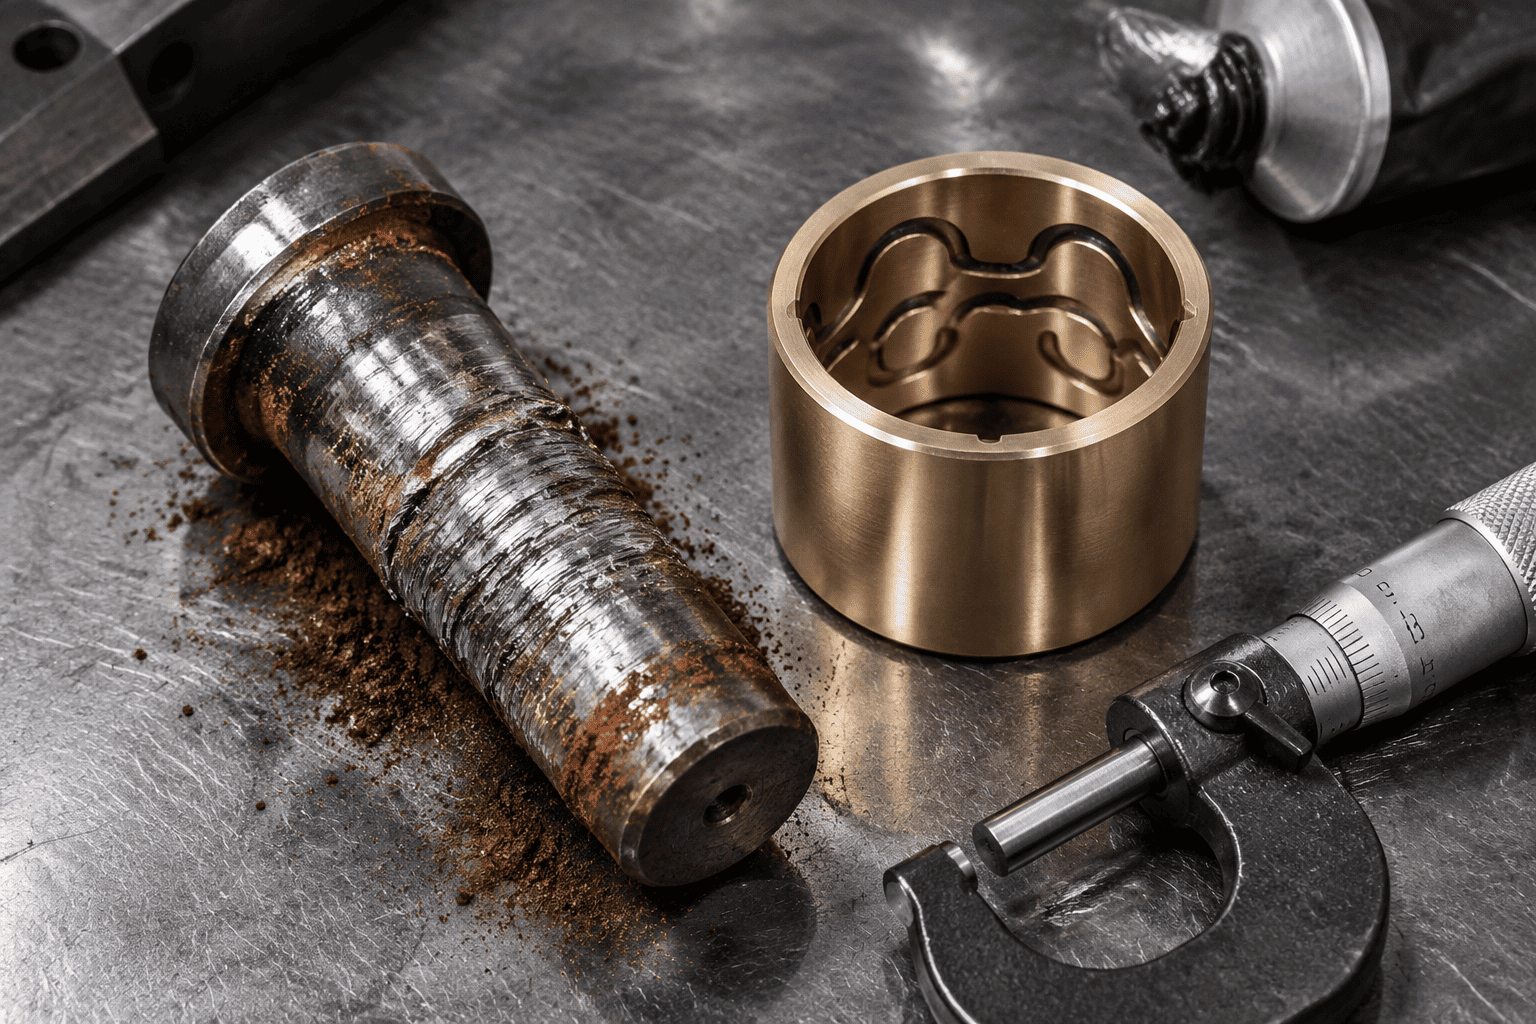
Kiedy łyżka koparkicylinder hydraulicznyprzebije się przez gęstą glinę lub skałę, naciski stykowe na sworzniu i tulei z łatwością przekraczają 80 do 100 MPa (11 600 do 14 500 psi). Jeśli warstwa smaru ulegnie uszkodzeniu, mikroskopijne chropowatości powierzchni stalowego sworznia i oczka stalowego pręta stykają się bezpośrednio. Tarcie natychmiast generuje miejscowe ciepło przekraczające 800°C, powodując powstawanie mikrospoin i odrywanie kawałków metalu macierzystego. W ciągu kilku godzin sworzeń zakleszcza się w uchwycie.
W sprzęcie wibracyjnym o wysokiej częstotliwości, takim jak kombajny chodnikowe i młoty hydrauliczne, sworzeń obrotowy podlega drobnym mikroruchom kątowym (mniejszym niż 50 mikronów) pod ciągłym obciążeniem. To mikrotarcie usuwa tłuszcz, rozdrabniając mikroskopijne cząsteczki stali. Gdy te świeżo ścięte cząstki stali utleniają się na powietrzu, tworzą twardy tlenek żelaza (Fe₂O₃), tworząc ścierny czerwony róż do polerowania, który szlifuje nadwymiarowe oczko szpilki.
W jednoczęściowych kutych oczkach prętowych i spawanych płytach podstawowych ciągłe młotkowanie kierunkowe powoduje, że okrągły otwór sworznia trwale ugina się w wydłużoną elipsę. Gdy luz przekracza 0,8 mm (0,030 cala), dynamiczne obciążenia udarowe zwiększają się wykładniczo, ostatecznie inicjując pęknięcia zmęczeniowe obręczy w kącikach oka o godzinie 3:00 i 9:00, w których koncentruje się naprężenie.
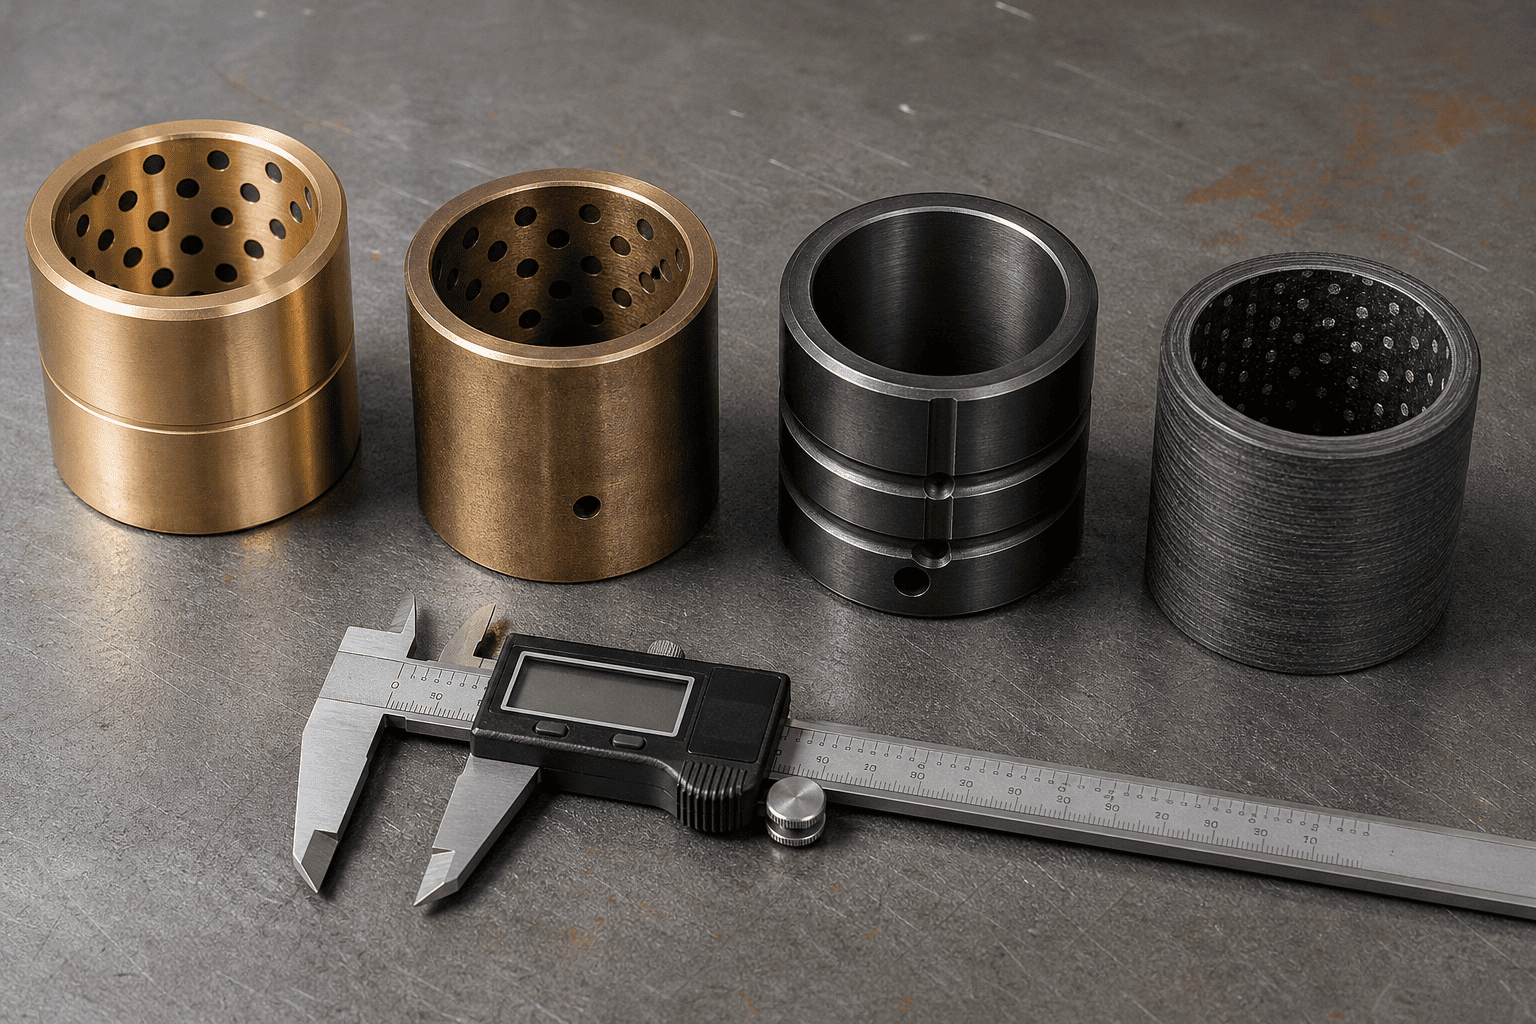
Wybór właściwej architektury tulei decyduje o różnicy między 1000 a 10 000 godzin bezproblemowej żywotności obrotowej:
| Klasa materiału tulei | Maksymalne obciążenie dynamiczne | Potrzeba smarowania | Najlepsza scena operacyjna |
|---|---|---|---|
| Brąz o wysokiej zawartości ołowiu (SAE 660 / C93200) | 35 – 45 MPa (umiarkowane) | Wymagane codzienne smarowanie | Przemysł lekki i rolnictwo ogólne |
| Brąz manganowy (C86300 o wysokiej wytrzymałości na rozciąganie) | 70 – 90 MPa (ciężkie) | Wymagane okresowe smarowanie | Zawieszenie łyżki do ciężkich prac ziemnych i górniczych |
| Stal do nawęglania (8620 nawęglana 60HRC) | 120 – 150 MPa (ekstremalny wstrząs) | Smarowanie + Moly pod wysokim ciśnieniem | Pakowarki do śmieci, szczęki ścinające, ciężkie kruszarki |
| Kompozyt z nawijanymi włóknami PTFE (Duralon) | 100 – 140 MPa (zero smarowania) | W 100% BEZ TŁUSZCZU, samosmarujący | Podwodne, przeznaczone do kontaktu z żywnością i niedostępne czopy |
Nigdy nie instaluj niehartowanego, dostępnego w handlu sworznia ze stali węglowej 1045 w cięższym uchwycie cylindra. Standard 1045 ma twardość powierzchni tylko 18 do 22 HRC; w ciągu kilku tygodni ulegnie odkształceniu i zatarciu w stosunku do tulei z brązu manganowego lub stali hartowanej.
Podstawowy materiał rdzenia: stal stopowa chromowo-molibdenowa 4140 lub stal stopowa niklowo-chromowa 8620, hartowana i odpuszczana w celu uzyskania wytrzymałości rdzenia (28–32 HRC), aby pochłaniać ekstremalne wstrząsy zginające bez pękania.
Hartowanie powierzchniowe: Hartowanie indukcyjne lub głębokie nawęglanie do 58 do 62 HRC do minimalnej głębokości 1,5 mm (0,060 cala).
Wykończenie powierzchni: Precyzyjnie szlifowane i polerowane do Ra ≤ 0,2 μm (8 mikro cali). . W środowiskach morskich, w których występuje korozyjna sól drogowa lub nawozy chemiczne, należy zastosować powłokę nawierzchniową z twardego chromowania o grubości 25 mikronów lub powłokę nawierzchniową z płynnego azotowania QPQ na utwardzonej obudowie.
Czy doświadczasz ciągłego zacierania się sworzni, stukających przegubów obrotowych lub pękania ucha widełkowego w całym swoim sprzęcie?
Skontaktuj się z wyspecjalizowaną grupą inżynierów HCIC. Produkujemy niestandardowe cylindry o dużej wytrzymałości, wyposażone w brąz manganowy, stop nawęglany lub samosmarujące tuleje kompozytowe, w połączeniu z certyfikowanymi, hartowanymi indukcyjnie sworzniami 58–62 HRC, zaprojektowanymi z myślą o niezawodności bez przestojów.