
W trudnych warunkach pracy korozja tłoczyska rzadko jest jedynie defektem kosmetycznym. Pojedyncza mikroskopijna kropka rdzy na odsłoniętym pręcie cylindra działa jak ząbkowana żyletka.
Za każdym razemcylinder hydraulicznyrcofa się, ten szorstki krater z tlenku żelaza przecina bezpośrednio wycieraczkę pręta poliuretanowego i główne uszczelnienie ciśnieniowe miseczki w kształcie litery U. W ciągu kilkudziesięciu cykli:
W przypadku maszyn narażonych na działanie nadmorskiego powietrza morskiego, solanek do odladzania autostrad (chlorek wapnia i magnezu) lub kwaśnych środków chemicznych stosowanych w rolnictwie, standardowe katalogowe pręty z twardego chromu często tworzą pęcherze i wżery w ciągu jednego sezonu. Wybór odpowiedniej metalurgii powierzchniowej jest najbardziej opłacalną linią obrony.
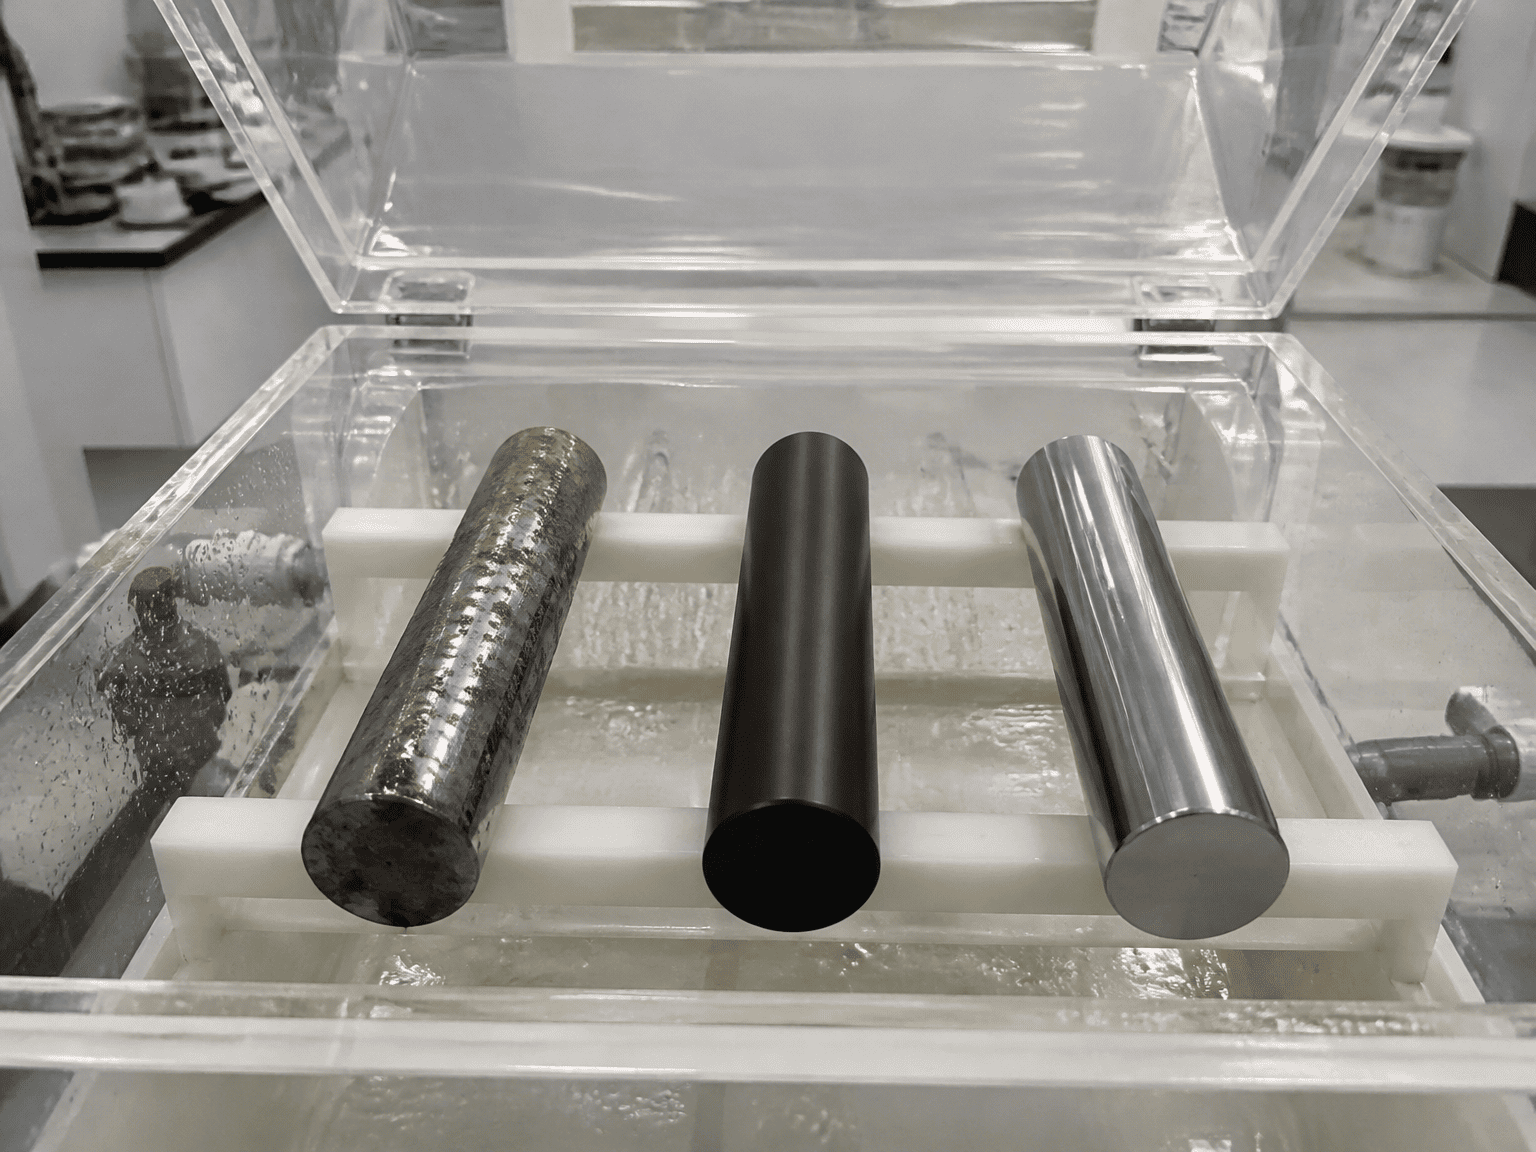
[ 1. Standardowy twardy chrom ] ===> Powłoka galwaniczna z mikropęknięciami (opiera się na barierze czystej powierzchni)
[ 2. Azotowanie płynne QPQ ] ===> Warstwa termochemiczna dyfuzyjna w stali (bez powłoki i płatków)
[ 3. Podwójna warstwa niklu i chromu] ===> Gęsta, nieporowata bariera niklowa + zewnętrzna warstwa z twardego chromu
Standardowy twardy chrom pozostaje światowym punktem odniesienia dla maszyn przemysłowych do zastosowań wewnętrznych i lekkich.
- Proces: Warstwa metalicznego chromu (zwykle o grubości 20 do 30 mikronów) jest nakładana galwanicznie na hartowaną indukcyjnie stal węglową i polerowana do lustrzanego wykończenia (Ra 0,1 do 0,2 mikrona).
- Mikroskopijna rzeczywistość: Cały chrom osadzany elektrolitycznie zawiera w sposób naturalny tysiące mikroskopijnych pęknięć naprężeniowych („mikropęknięć”). W suchym lub czystym środowisku olejowym te mikropęknięcia korzystnie utrzymują film olejowy. Jednakże w agresywnym środowisku chemicznym korozyjne elektrolity przedostają się bezpośrednio przez mikropęknięcia do surowej stali bazowej znajdującej się pod spodem. Rdza wykwita pod chromem, odrywając powłokę ostrymi płatkami.
QPQ nie jest powłoką powierzchniową umieszczoną na stali; jest to termochemiczny proces dyfuzji, który zasadniczo przekształca zewnętrzną strukturę molekularną samej stali.
- Proces: Pręt ze stali surowej poddawany jest azotonawęglaniu ferrytycznemu w specjalistycznej kąpieli ze stopionej soli, a następnie polerowaniu mechanicznemu i wtórnemu utlenianiu. Atomy azotu i węgla dyfundują głęboko w siatkę stalową, tworząc niezwykle twardą „warstwę związku” azotku żelaza (zwykle o głębokości od 15 do 25 mikronów), wspieraną przez głębszą strefę dyfuzji azotu.
- Kluczowa zaleta: Ponieważ nie ma oddzielnej galwanizowanej powłoki, QPQ nie może tworzyć pęcherzy, odpryskiwać, łuszczyć się ani łuszczyć. Co więcej, gęste czarne wykończenie z tlenku żelaza uszczelnia mikropory powierzchniowe, zapewniając wyjątkową odporność na odpryskiwanie soli drogowej i żwiru.
Gdy sprzęt działa bezpośrednio w strefach rozbryzgów słonej wody lub na platformach wiertniczych na morzu, dwuwarstwowa powłoka niklowo-chromowa zapewnia maksymalną ochronę galwaniczną.
- Proces: Najpierw na stal nakłada się grubą, pozbawioną porów, ciągliwą warstwę niklu (30 do 50 mikronów), a następnie nakłada się standardową twardą chromowaną powłokę nawierzchniową (20 do 30 mikronów).
- Kluczowa zaleta: Warstwa bazowa z czystego niklu zapewnia nieprzepuszczalną, odporną na korozję barierę chemiczną, która całkowicie uszczelnia stalowe podłoże. Zewnętrzna powłoka chromowa zapewnia wysoką twardość powierzchni i odporność na zarysowania. Nawet jeśli agresywna słona woda przedostanie się przez mikropęknięcia chromu, zatrzymuje się na barierze niklowej, nie kontaktując się ze stalą bazową.
| Parametr wydajności | Twardy chrom | Azotowanie płynne QPQ | Dwuwarstwowy niklowo-chromowy |
|---|---|---|---|
| Ocena mgły solnej ASTM B117 | 100 do 200 godzin | 400 do 800+ godzin | 1000 do 1500+ godzin |
| Twardość powierzchni | 850 do 1000 HV | 900 do 1150 HV | 850 do 1000 HV (warstwa chromu) |
| Żwir / odpryski udarowe | Umiarkowane (podatne na mikroodpryski) | Doskonały (bez łuszczenia i łuszczenia) | Dobry (nikiel pochłania wstrząsy udarowe) |
| Kolor powierzchni i estetyka | Jasne lustrzane srebro | Satynowy brąz / matowa czerń | Jasne lustrzane srebro |
| Odporność chemiczna na odladzanie | Słaby (szybko wżera się w MgCl₂/CaCl₂) | Znakomity (odporny na chemiczną solankę) | Znakomity (nieprzepuszczalna bariera) |
| Względny współczynnik kosztów | Wartość bazowa (1,0 USD×) | Umiarkowany (1,2 do 1,4×) | Premium (1,8 USD do 2,5 ×) |
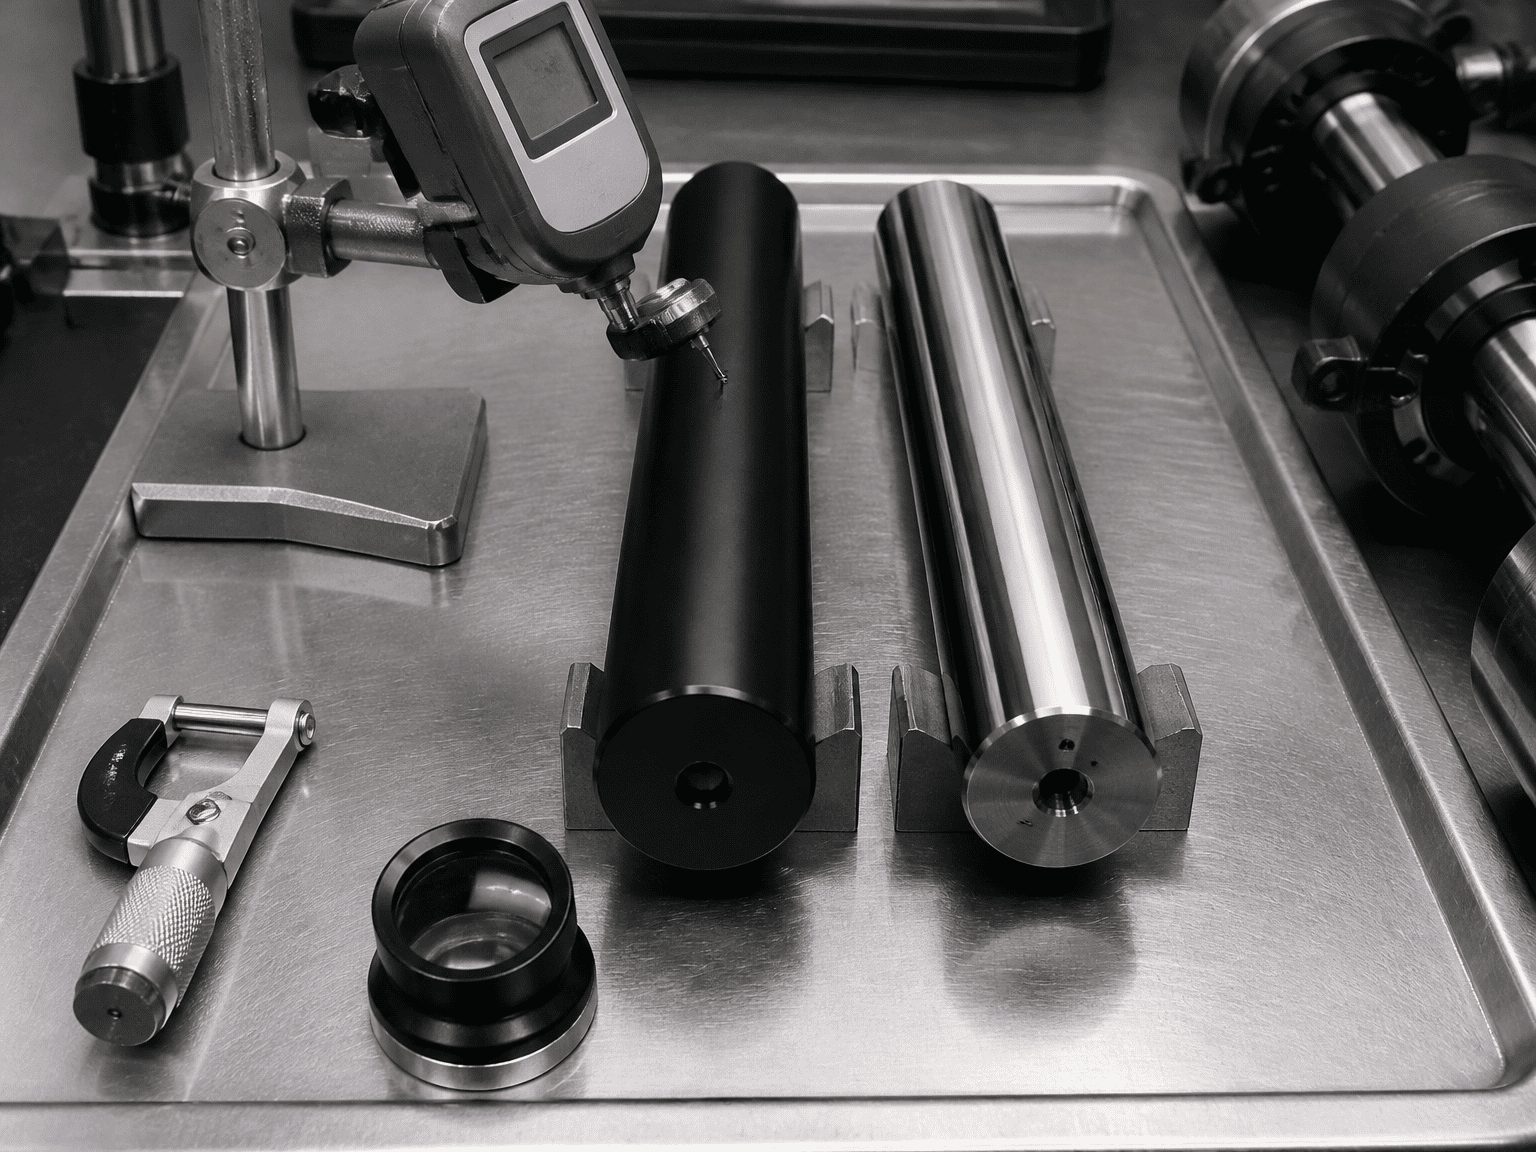
+----------------------------+-------------------------------------+--------------------------------+
| Standardowy Chrome | Azotowanie płynne QPQ | Podwójny niklowo-chromowy |
+----------------------------+-------------------------------------+--------------------------------+
| • Automatyzacja fabryki w pomieszczeniach | • Autostradowe pługi odśnieżające i posypywarki soli| • Żurawie morskie i wciągarki |
| • Prasy stacjonarne | • Zbiorniki rolnicze i nawozowe | • Przybrzeżne podnośniki kontenerowców|
| • Obrabiarki w obudowie | • Odrzuć ładowarki boczne i tylne | • Doki morskie w strefie rozbryzgów |
| • Czyste wózki magazynowe | • Przewoźnicy leśni i kruszywa | • Podmorskie siłowniki hydrauliczne |
+----------------------------+-------------------------------------+--------------------------------+
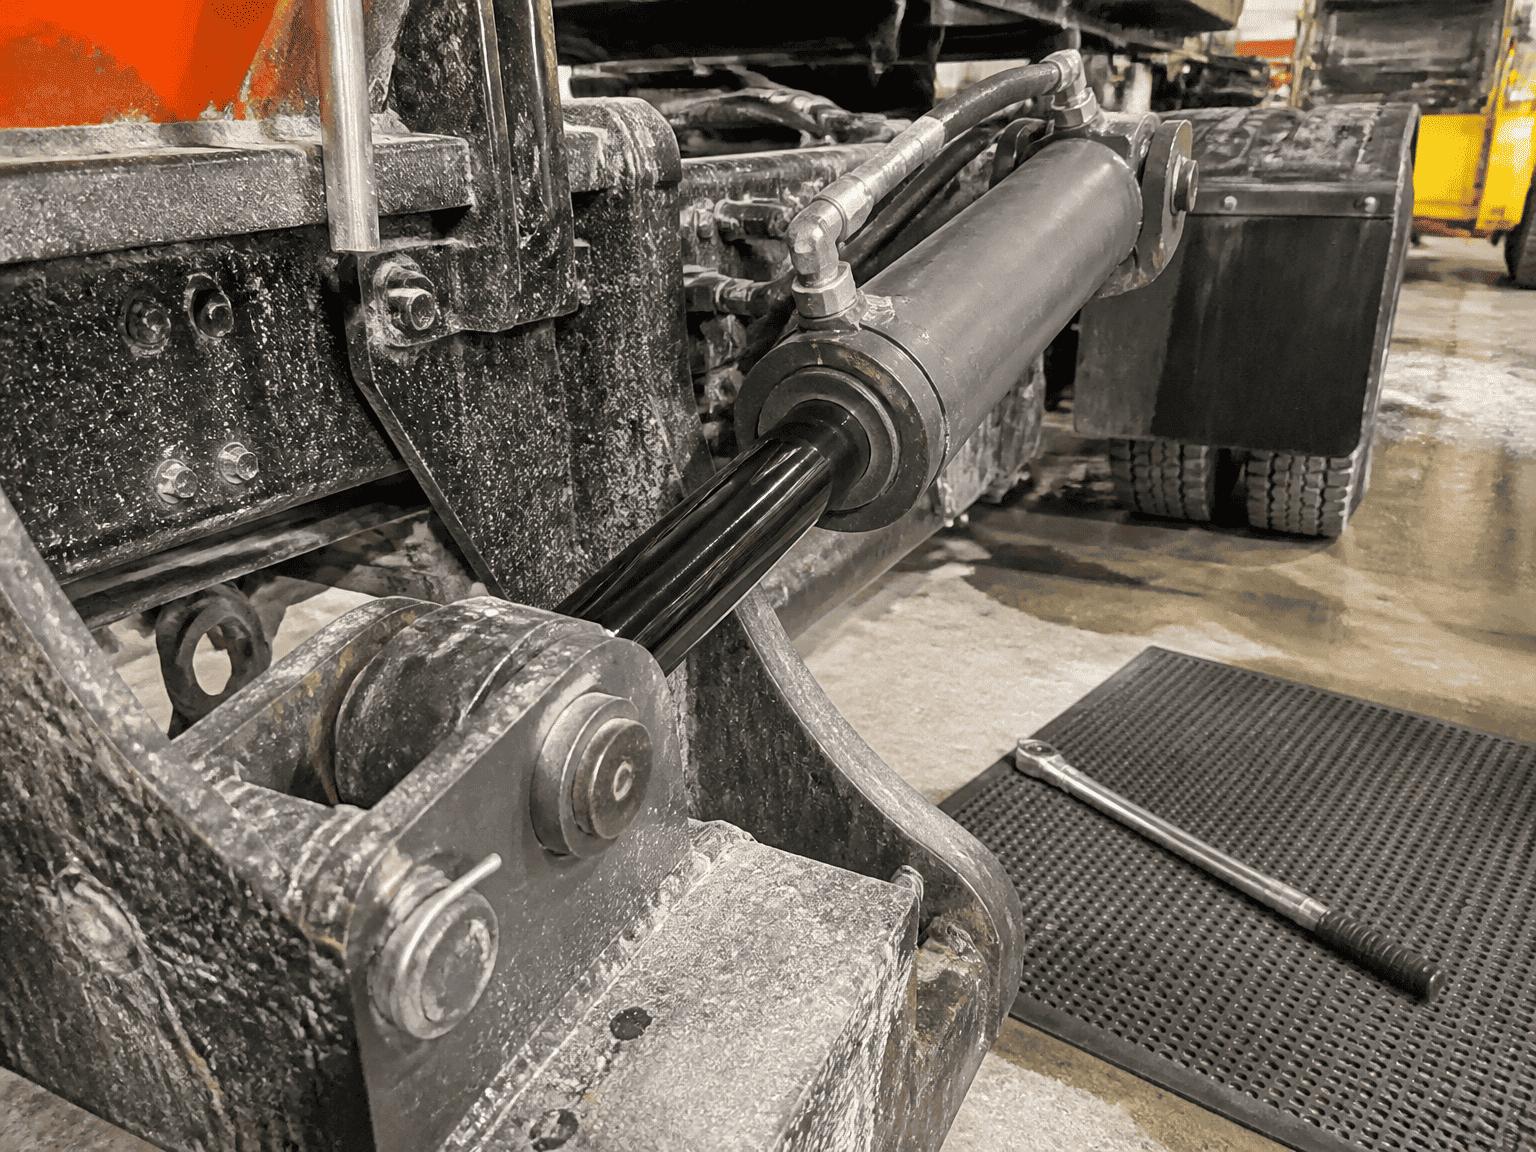
Miejskie pojazdy służb zimowych przejeżdżają bezpośrednio przez chmury ciekłego chlorku wapnia i mokrej soli kamiennej pod ciśnieniem. Mgiełka solna działa na rozciąganiecylinder hydraulicznypręt wraz z żwirem drogowym o dużej prędkości. Odporna na odpryski, ujednolicona warstwa dyfuzyjna QPQ zapobiega miejscowym wżerom, a eleganckie czarne wykończenie redukuje odblaski słońca dla nadjeżdżających pojazdów.
Nawozy ciekłym azotem i szlamy potasowe są notorycznie agresywne w stosunku do standardowego chromu galwanicznego. QPQ zapewnia pasywność chemiczną niezbędną do przetrwania sezonowego narażenia na chemikalia bez zatarcia uszczelek dławika.
W morskich strefach rozbryzgowych, gdzie sprzęt jest stale narażony na działanie mgły oceanicznej i rozprysków pływowych, dwuwarstwowa powłoka niklowo-chromowa jest uznanym światowym standardem. Wyższą inwestycję początkową kompensuje zapobieganie wyciekom hydraulicznym na morzu i kosztownym przestojom statków.
Oceny odporności na korozję podane w tym przewodniku opierają się na standardowych testach laboratoryjnych w neutralnej mgle solnej ASTM B117. Okres użytkowania w terenie może się różnić w zależności od lokalnych stężeń środków chemicznych, cykli ścierania mechanicznego, ekspozycji na promieniowanie ultrafioletowe i protokołów mycia floty.
HCIC produkuje precyzyjne cylindry hydrauliczne na zamówienie, wykonane z utwardzanego indukcyjnie twardego chromu, azotowania ciekłego QPQ i prętów niklowo-chromowych klasy morskiej dla producentów sprzętu na całym świecie.