O zanieczyszczeniu układu hydraulicznego często mówi się, gdy zawór się zacina, pompa pracuje głośno lub cylinder zaczyna się nierównomiernie poruszać. Od tego momentu płyn nie będzie już tylko elementem konserwacji. Stało się dowodem na to, że system nie był kontrolowany na wcześniejszym etapie.
W przypadku sprzętu OEM czystość rozpoczyna się przed uruchomieniem. Nowy olej może wymagać filtracji przed użyciem. Węże, złączki, zbiorniki i elementy obrabiane mogą wprowadzać cząstki. Odpowietrznik, pokrywa dostępowa lub otwarty port mogą spowodować przedostanie się zanieczyszczeń podczas serwisowania. Zużycie wewnątrz układu może spowodować wytworzenie większej liczby cząstek i przedostanie się ich przez wrażliwe szczeliny.
Dla zespołu OEM czystość jest bardziej użyteczna, gdy jest traktowana jako wymóg projektowy i akceptacyjny, a nie jako ogólna instrukcja „utrzymywania oleju w czystości”. Przydatna specyfikacja określa metodę raportowania, punkt pobierania próbek, stronę odpowiedzialną i działania, które należy podjąć, gdy wynik wykracza poza uzgodniony limit.
W tym artykule wyjaśniono logikę inżynierską bez przypisywania jednego uniwersalnego celu czystości. Prawidłowy cel zależy od najbardziej wrażliwego na zanieczyszczenia elementu, obwodu hydraulicznego, płynu, cyklu pracy i instrukcji producenta komponentu.
ISO 4406 zgłasza zanieczyszczenie cząstkami stałymi za pomocą trzech numerów kodowych. W przewodniku dotyczącym standardów zanieczyszczeń firmy Parker trzy pasma wielkości są określane jako cząstki większe niż 4 μm(c), większe niż 6 μm(c) i większe niż 14 μm(c). Kod opiera się na liczbie cząstek w określonej objętości płynu, a nie na wyglądzie oleju.
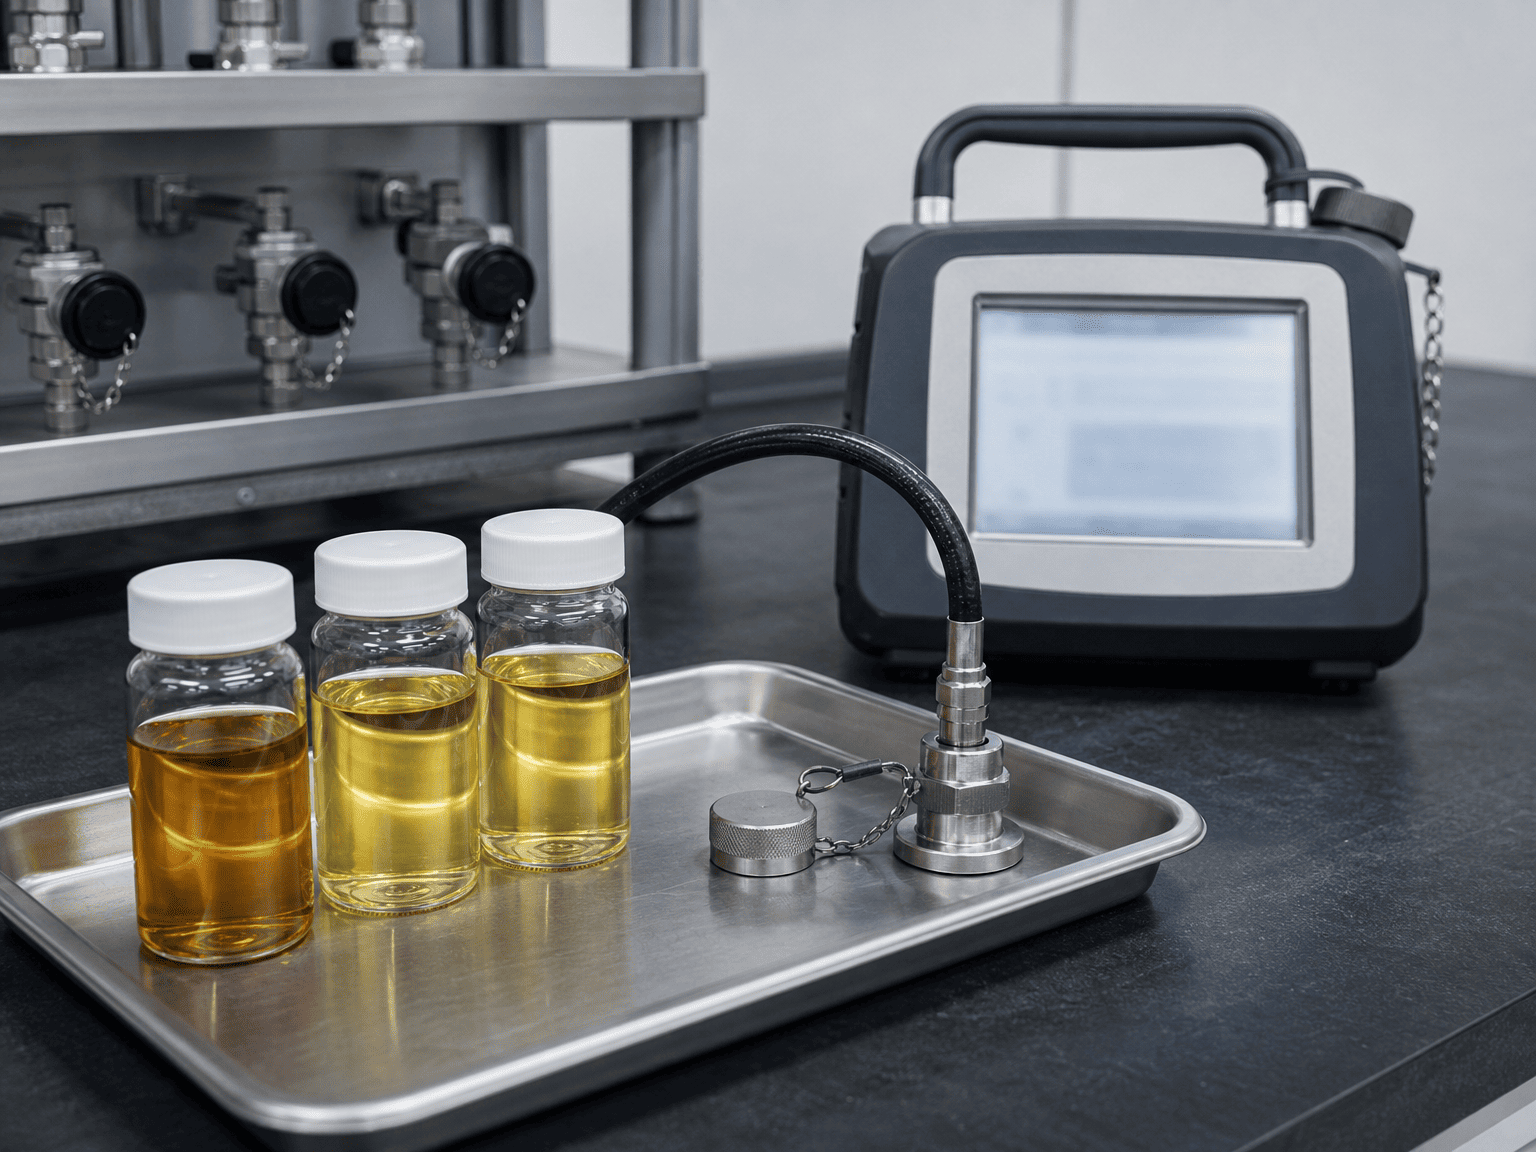
To rozróżnienie ma znaczenie. Olej może wyglądać na przezroczysty i nadal zawierać cząstki istotne dla zaworów, pomp, prowadnic i uszczelek. I odwrotnie, jeden wynik zliczania cząstek nie stanowi pełnej diagnozy układu hydraulicznego. Wynik opisuje jedynie próbkę uzyskaną zgodnie z określoną metodą i warunkami badania.
Numery kodów są logarytmicznymi pasmami czystości. Zmiana jednego kodu nie jest małą liniową zmianą populacji cząstek. Kupujący powinni zatem unikać traktowania daty 18/16/13 jako dekoracyjnej etykiety lub porównywania dwóch raportów bez sprawdzenia metody badania, podstawy kalibracji, lokalizacji próbki i daty.
Parker pokazuje również, że dopuszczalne kody zanieczyszczeń różnią się w zależności od typu systemu i czułości podzespołów. Obwódowi niskociśnieniowemu z dużymi odstępami nie można przypisać takich samych wymagań w zakresie czystości, jak wysokowydajnemu systemowi proporcjonalnemu lub sterowanemu serwo. Specyfikacja musi pochodzić z projektu systemu, a nie z ogólnej tabeli internetowej.
Bęben dostawczy lub zbiornik masowy może zawierać cząstki powstałe w wyniku produkcji, transportu, sprzętu do przenoszenia lub obsługi. „Nowy olej” opisuje jego status handlowy; nie oznacza to automatycznie, że spełnia poziom czystości wymagany przez maszynę.
Procedura odbioru powinna określać gatunek płynu, partię dostawcy, warunki przechowywania i metodę filtracji zastosowaną przed napełnieniem. Jeżeli cel dotyczący czystości jest częścią specyfikacji zakupu, wynik należy powiązać z próbką i udokumentowaną metodą testową.
Cięcie, gwintowanie, kielichowanie, spawanie, szlifowanie i obróbka skrawaniem mogą pozostawiać wióry, zadziory, zgorzelinę lub pył w pobliżu połączeń hydraulicznych. Wąż może wyglądać na czysty z zewnątrz, chociaż zawiera cząstki powstałe w procesie produkcji lub cięcia. Zatyczki i zatyczki mogą również stać się źródłem zanieczyszczeń, jeśli są przechowywane na brudnym stole, a następnie instalowane.
Czyszczenie to nie to samo, co wycieranie zewnętrznej części części. Przed zamknięciem obwodu należy sprawdzić wnętrze węży, kolektorów, rur i złączek.
Każdy zbiornik oddycha wraz ze zmianą poziomu płynu i temperatury. Nieprawidłowe rozmieszczenie odpowietrzników może spowodować przedostanie się unoszącego się w powietrzu pyłu lub wilgoci. Otwarte szyjki wlewu, brakujące korki i brudne pokrywy dostępowe stwarzają podobne ryzyko podczas konserwacji.
Układ powinien zapewniać czystość i kontrolę rutynowych usług. Odpowietrzniki filtrów, chronione punkty wlewu i uszczelnione pokrywy dostępu nie są kosmetycznymi ulepszeniami; stanowią część granicy kontroli zanieczyszczeń.
Zużycie, kawitacja, uszkodzone powierzchnie, degradacja węża i uszkodzenie podzespołów mogą powodować powstawanie cząstek po uruchomieniu. Filtr może usunąć część tego materiału, ale filtracja nie może zastąpić diagnozy. Nagły wzrost liczby cząstek powinien spowodować sprawdzenie źródła, a nie tylko wymianę filtra.
Dokładny test na słabej próbce nadal nie jest dobrą podstawą do podjęcia decyzji. Pobieranie próbek należy zaplanować w miejscu odpowiadającym ocenianemu stanowi płynu.
W przypadku testu akceptacyjnego OEM przed napełnieniem maszyny należy zdefiniować następujące elementy:
- Punkt pobierania próbek oraz to, czy znajduje się przed, czy za filtracją
- Temperatura płynu i stan pracy podczas pobierania próbek
- Wymagana procedura płukania przyłącza pobierania próbek
- Wyczyść butelkę, wąż i wymagania dotyczące złączy
- Wzorzec testowy, podstawa kalibracji i metoda laboratoryjna lub przyrządowa
- Liczba próbek i wymagania dotyczące powtarzalności
- Osoba odpowiedzialna za zapisanie wyniku i zatwierdzenie wydania
Próbka pobrana z cichego rogu zbiornika może nie odzwierciedlać płynu przepływającego przez zawór. Próbka pobrana bezpośrednio po zakłóceniu systemu może również wykazywać stan przejściowy. Wraz z wynikiem należy zapisać punkt poboru próbki, czas i stan maszyny.
W przypadku dochodzenia dotyczącego wymiany butli lub serwisu próbkę należy powiązać z badanym zdarzeniem. Zapisz godziny pracy maszyny, ostatnią konserwację, wymianę filtrów, nietypowy hałas, temperaturę i podzespół, który spowodował inspekcję. Liczba cząstek bez kontekstu operacyjnego jest trudna do zinterpretowania.
Należy sprawdzić specyfikację filtra, uwzględniając przepływ, ciśnienie, zachowanie obejścia, zdolność zatrzymywania zanieczyszczeń, dostęp do wymiany elementu i wrażliwość obwodu na zanieczyszczenia. Najmniejsza nominalna liczba mikronów nie jest automatycznie najlepszą odpowiedzią.
Przegląd projektu powinien zawierać następujące pytania:
1. Gdzie najprawdopodobniej przedostanie się zanieczyszczenie?
2. Który element ma najmniejszy lub najbardziej czuły luz wewnętrzny?
3. Czy filtr chroni podzespół podczas normalnego przepływu, zimnego rozruchu i obejścia?
4. Czy zespół konserwacyjny może zidentyfikować zablokowany element, zanim ścieżka obejściowa stanie się normalną ścieżką?
5. Czy dostęp do filtra jest możliwy bez konieczności otwierania systemu w niekontrolowanym środowisku?
6. Czy układ filtracji powrotnej, ciśnieniowej lub offline odpowiada rzeczywistemu ryzyku zanieczyszczenia?
Filtr musi być także zgodny z warunkami przepływu i ciśnienia w obiegu. Element o zbyt małym rozmiarze może spowodować nadmierny spadek ciśnienia. Niedostępny element może pozostać w eksploatacji zbyt długo. Filtr bez praktycznego wskaźnika stanu może zamienić podjęcie działań w zakresie czystości w opóźnioną awarię.
Odpowietrzniki zbiornikowe, ochrona ssania, filtracja powrotna i filtracja w pętli nerkowej offline rozwiązują różne problemy. Nie należy ich traktować jako elementów wymiennych.
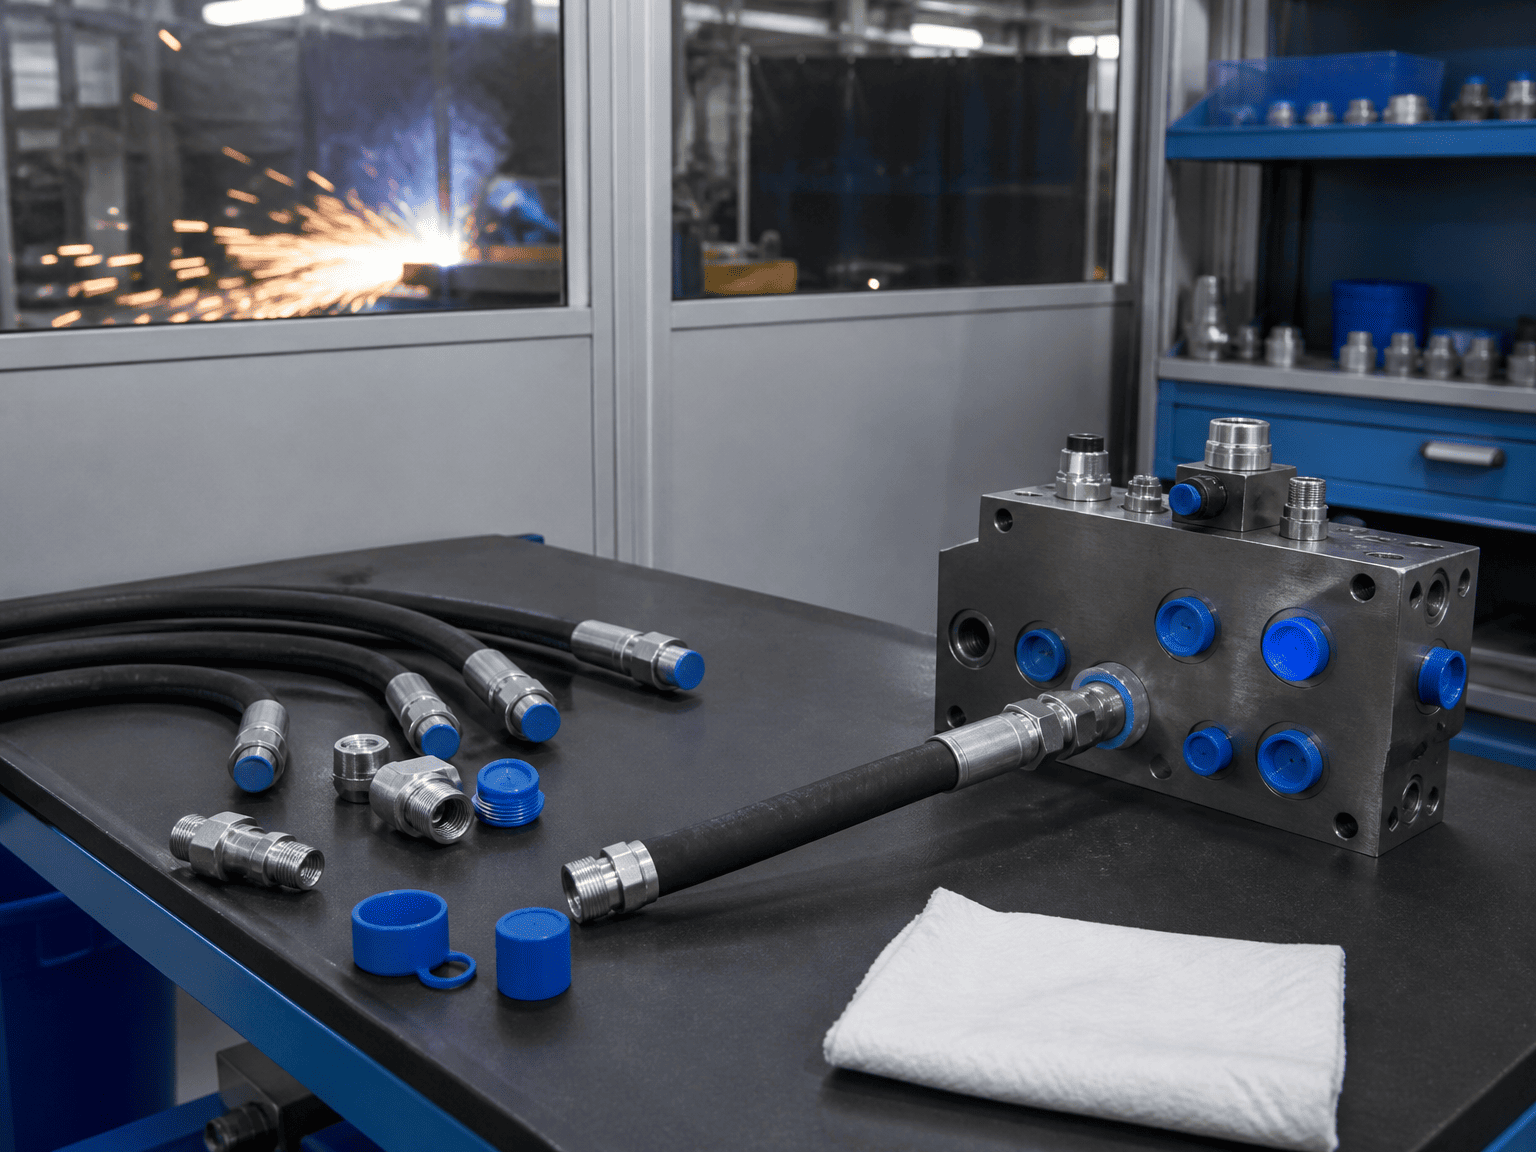
Cylinder hydraulicznyczystość powinna być widoczna w procesie produkcji i montażu. Poważna lista kontrolna OEM może obejmować:
Ostatni punkt łatwo przeoczyć. Maszyna może przejść test płynu, a następnie zostać zanieczyszczona podczas podłączania węży, zdejmowania pokryw lub wymiany komponentu. W protokole wydania należy zatem uwzględnić czas pobrania próbki końcowej i pracę wykonaną później.
Dla dostawców butli ochrona portów i czyste połączenia mają znaczenie, ponieważ zanieczyszczenia mogą przedostać się przez obwód hydrauliczny do uszczelek, prowadnic, zaworów i wykończonych powierzchni prętów. Cylinder nie jest odizolowany od kontroli czystości otaczającej go maszyny.
Unikaj pisania zamówienia zakupu zawierającego informację „wymagany jest wyłącznie czysty olej hydrauliczny”. Wymaganie użytkowe powinno określać:
- Norma czystości i kod raportowania
- Podstawa wielkości cząstek i metoda badania
- Lokalizacja próbki i stan maszyny
- Uzgodniony cel czystości lub wymagania producenta komponentu
- Czy cel obowiązuje w chwili dostawy, po płukaniu, uruchomieniu czy podczas eksploatacji
- Reakcja na wynik przekraczający limit
- Wymagane zapisy, w tym data próbki, instrument lub laboratorium i identyfikacja płynu
Cel należy wybrać spośród najbardziej wrażliwego elementu i rzeczywistego obciążenia maszyny. Jeśli system zawiera komponenty proporcjonalne lub serwo, jako dane wejściowe do projektu należy wykorzystać opublikowane wymagania dotyczące czystości. Jeśli butla jest częścią większego obwodu, nie należy zakładać, że ogólna kategoria butli określa poziom czystości całej maszyny.
Jeżeli cel nie jest jeszcze znany, właściwym działaniem inżynierskim jest uzyskanie arkusza danych komponentów i schematu hydraulicznego. Odgadnięcie kodu z tabeli ogólnej tworzy specyfikację, która wygląda na dokładną, ale może nie chronić systemu.
Nie zgłaszaj od razu, że cała maszyna jest uszkodzona. Najpierw potwierdź tożsamość próbki, metodę pobierania próbek, status przyrządu i podstawę raportowania. Następnie porównaj wynik z poprzednimi próbkami z tej samej lokalizacji.
Wielokrotna wymiana elementów filtrujących bez znalezienia przyczyny może ukryć aktywne zużycie lub problem z wnikaniem. Dane trendów są bardziej przydatne niż pojedyncza liczba, gdy system jest już uruchomiony.
Przed zatwierdzeniem siłownika hydraulicznego, zespołu napędowego lub całego obwodu zapytaj dostawcę i zespół obsługujący maszynę:
Pytania te przenoszą kontrolę zanieczyszczeń z ogólnej obietnicy konserwacji do weryfikowalnego procesu inżynieryjnego.